2026-09-08
Hydraulisylinterin männänvarsi on mekaanisesti eniten kuormitettu komponentti hydraulisessa toimilaitteessa. Se muuntaa nestepaineen lineaariseksi liikkeeksi, ja se on ensimmäinen komponentti, joka kuluu, kun sylinteri on alimitoitettu, kohdistettu väärin tai käsitelty väärin. Kenttäkorjauksissa sauva on usein syynä sylinterin uusimiseen. Jos siis määrität uutta tankoa, vaihdat tai arvioit toimittajaa, käytännön kysymykset ovat: mikä halkaisija, mikä pintakäsittely, mikä toleranssi ja mitä sen pitäisi odottaa maksavan käyttöiän aikana? Lyhyt vastaus on, että männänvarsi tulisi valita pilarin lujuuden, pinnan kovuuden ja korroosionkestävyyden yhteisvaikutuksen mukaan, ei yksittäisen ominaisuuden mukaan. Tässä artikkelissa selitetään nämä kolme tekijää hankinnan ja suunnittelun kannalta tärkeiden yksityiskohtien avulla.
Männänvarsi on akseli, joka yhdistää hydraulisylinterin piipun ulkoiseen kuormaan. Se kulkee tiivisteen läpi ja ohjaa mäntää reiän sisällä. Kun painetta kohdistetaan, tanko ulottuu tai vetäytyy sisään kantaen täyden sylinterin voiman. Tanko ohjaa myös tiivisteen kosketusta ja pyyhkimen toimintaa. Tämän seurauksena sen halkaisijatoleranssi ja pinnan viimeistely vaikuttavat suoraan vuotoihin ja käyttöikään.
Pitkän iskun sovelluksessa ohut sauva voi taipua puristuksen alaisena. Tätä kutsutaan kolonnin lujuusongelmaksi. Turvallisempi tapa on kasvattaa tangon halkaisijaa tai pienentää tukematonta pituutta. Paksummat tangot lisäävät myös jäykkyyttä ja vähentävät sivukuorman taipumista. Tietylle porauskoolle männän varren halkaisija määrää venymisnopeuden ja paluuvoiman, joten se ei ole vain rakenteellinen valinta; se on myös suoritusvalinta.
Yleisimmät männänvarren viat jakautuvat kahteen luokkaan. Ensimmäinen on rakenteellinen. Iskun pituuteen nähden liian pienellä sauvalla on alhainen pylvään lujuus, erityisesti kuormia työnnettäessä. Pitkä, ohut sauva taipuu tai katkeaa. Toinen luokka liittyy pintaan. Naarmut, pisteet ja korroosio voivat vahingoittaa tangon pintaa, ja nämä epätäydellisyydet tuhoavat lopulta tiivisteet. Kovakromipinnoite on vakiosuojaus, mutta kromikerros on tyypillisesti vain 20-40 mikronia paksu. Kun naarmu tunkeutuu kyseiseen kerrokseen, kosteus voi päästä epäjaloiseen metalliin ja aloittaa alihalkaisun hyökkäyksen. Siksi kiillotettu ja oikein käsitelty vapa on arvokkaampi kuin halpa, huonosti viimeistelty vapa.
Toinen yleinen ongelma on kohdistusvirhe. Jos tanko on asennettu vinoon tai sylinteri ei ole kohdakkain kuormitusradan kanssa, sivuvoimat aiheuttavat ylimääräistä kitkaa ja epätasaista kulumista. Liikkuvassa laitteessa tämä ilmenee usein yksipuolisena kromikulumisena ja toistuvana tiivisteen vaihdona. Oikea vastaus ei ole paksumpi pinnoite, vaan paremmin suunniteltu tangon pää ja jäykempi tukirakenne.
Männänvarsi alkaa kylmävedetystä tai taotusta terästankosta. Valmistusprosessin on ohjattava koko prosessi raaka-aineesta valmiiseen kokoonpanoon. Monet sauvan viat juontavat juurensa väliin jääneisiin vaiheisiin tässä järjestyksessä, kuten riittämättömään kiillotukseen ennen pinnoitusta. Tyypillinen prosessi alkaa keskittömällä hiomalla vaaditun halkaisijatoleranssin saavuttamiseksi, usein arvoon h8 tai parempi. Sitten sauva kiillotetaan pinnan karheudeksi Ra 0,2-0,4 mikronia. Jos sovellus vaatii induktiokarkaisua, tanko kuumennetaan ja sammutetaan ennen pinnoitusta. Tämä antaa kovan kotelon pitäen samalla ytimen kovana.
Lämpökäsittelyn jälkeen sauva kulkee elektrolyyttisen pinnoituslinjan läpi. Kromin paksuus säädetään 20-40 mikronin välillä tavallisissa hydraulisylintereissä. Lopuksi sauva kiillotetaan uudelleen kromihuippujen poistamiseksi ja määritellyn viimeistelyn saavuttamiseksi. Tämä viimeistely on kriittinen, koska karkea sauva repii tiivisteet. Wuxi Qunke Machinery käyttää erillisiä hionta-, kiillotus- ja älykkäitä galvanointilinjoja ylläpitääkseen tätä järjestystä, ja yrityksen tarkkuusviimeistely kiinteä sauva on valmistettu erityisesti sovelluksiin, jotka vaativat johdonmukaista mittasäätöä.
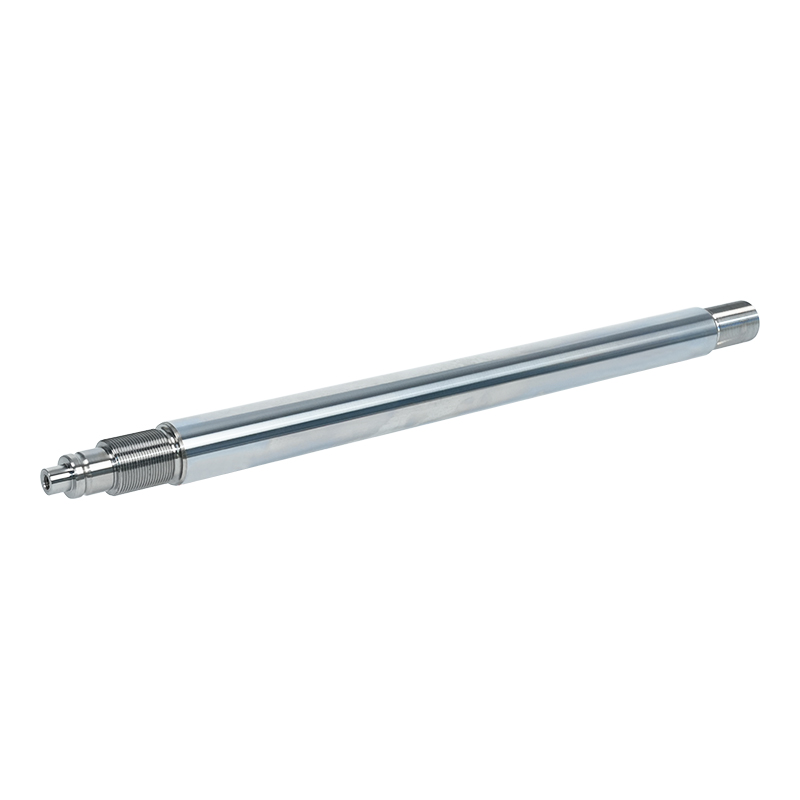
 Precision Finish seosterästä kiinteä männänvarsi tarkkoihin hydraulijärjestelmiin Valmistettu korkealaatuisista seosteräksistä, tämä sauva saavuttaa tiukat toleranssit ja erinomaisen pintakäsittelyn. Saatavana halkaisijaltaan Φ20 - Φ500, se varmistaa tasaisen mittojen hallinnan vaativiin hydraulisiin ja mekaanisiin sovelluksiin. Näytä tuote →
Jos haluat ymmärtää, mitkä parametrit todella tekevät sauvasta tarkan, voit lukea meidän artikkeli männänvarren tarkkuuskäsittelystä . Se kattaa käytännössä toleranssin, suoruuden ja pinnan karheuden.
Oikean pintakäsittelyn valinta on kulutuskestävyyden, korroosionkestävyyden, kustannusten ja korjattavuuden välinen kompromissi. Alla oleva taulukko on lähtökohta hoidon sovittamiseksi työjaksoosi.
| Hoito | Tyypillinen paksuus | Kulutuskestävyys | Korroosionkestävyys | Tyypillinen sovellus |
|---|---|---|---|---|
| Kova kromi | 20-40 mikronia | Korkea | Hyvä | Yleiset hydraulisylinterit, rakennuskoneet |
| Nikkeli kova kromi | 25-50 mikronia | Korkea | Erittäin hyvä | Meri-, offshore- ja syövyttävät ympäristöt |
| Keraaminen pinnoite | 50-150 mikronia | Erittäin korkea | Erinomainen | Korkea-wear, dry-running, and high-temperature applications |
| Laserpinnoitus | 1-3 mm | Erittäin korkea | Erittäin hyvä | Raskaat korjaukset ja hankaavien materiaalien kosketus |
| QPQ | 10-20 mikronia | Keskikorkea | Erinomainen | Pienet tangot, tarkkuuskomponentit, korroosion kannalta kriittiset osat |
Kovakromi on edelleen taloudellisin valinta tavallisiin rakennus- ja teollisuussylintereihin. Se tarjoaa hyvän kulutuskestävyyden ja voidaan työstää helposti. Kun ympäristö on aggressiivisempi, kromi-nikkelipinnoitteet tai keraamiset pinnoitteet tarjoavat paremman korroosiosuojan. Laserverhoilu on korjaukseen tähtäävä lähestymistapa, joka rakentaa paksuja kerroksia kuluneelle tai vaurioituneelle sauvalle. QPQ-käsittely on lämpökemiallinen prosessi, joka tuottaa yhdistekerroksen, mutta se on harvinaisempaa halkaisijaltaan suurissa sauvoissa.
 Kovakromattu männänvarsi kulumisen ja korroosionkestävyyteen Tämä sauva on galvanoitu tiheällä kovakromikerroksella ja tarjoaa erinomaisen kulutuskestävyyden ja korroosiosuojan. Se tarjoaa sileän pinnan, pidentäen tavallisten teollisuussylintereiden käyttöikää ja vähentäen huoltotarvetta. Näytä tuote →
Jos käyttösuhteesi koostuu pääasiassa hankaavasta kulumisesta ilman aggressiivisia kemikaaleja, kovaa kromia on silti vaikea voittaa. Useimmissa hydraulisylinterien männänvarsisovelluksia varten oikein hallittu kova kromikerros tarjoaa vuosien luotettavan palvelun.
Kun pyydät tarjousta, kerro selkeästi seuraavat parametrit: materiaalilaatu, tangon halkaisija ja toleranssi, pinnan karheus, kovuus, pinnoitteen tyyppi ja paksuus sekä suoruus. Materiaalivalikoimaan kuuluu yleensä hiiliteräs 45# vakiosovelluksiin, 40Cr lujempaan tai ruostumaton teräs, jossa korroosio on vakavaa. Halkaisijatoleranssi on usein h8 tai h9, mutta monet hydraulisylinterien valmistajat vaativat kriittisiä tiivisteitä k6 tai h7. Pinnan karheudeksi tulee ilmoittaa Ra, tyypillisesti 0,2-0,4 mikronia pinnoituksen jälkeen. Tarkkuustankojen suoruus mitataan tavallisesti 0,05 mm per metri.
Suurivoimaisissa, iskukuormitetuissa sovelluksissa taottu yksiosainen männänvarsi vähentää hitsin katkeamisen riskiä. Taotut tangot ovat vahvempia, koska viljavirtaus seuraa kappaleen muotoa. Niitä käytetään yleisesti kaivos-, paalutuskoneissa ja suurissa rakennuskoneissa. Jos tarvitset sauvan toimimaan myös öljykanavana, ontto tanko on parempi valinta.
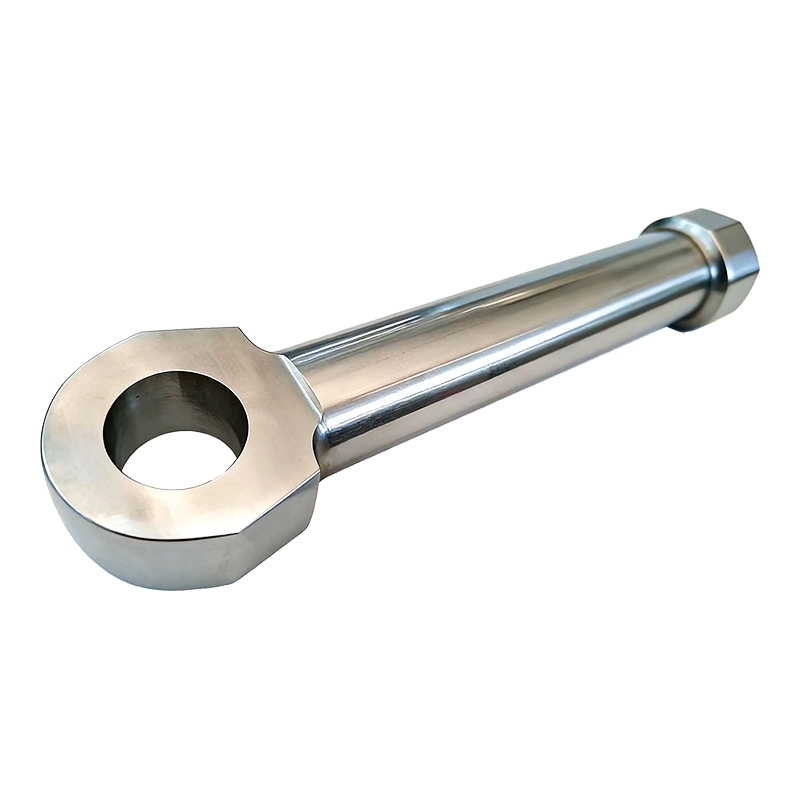
 Taottu yksiosainen hydraulisylinterin männänvarsikokoonpano Tämä sauva on integroitu hitsiliitosten eliminoimiseksi, ja se tarjoaa erinomaisen lujuuden ja väsymiskestävyyden. Soveltuu iskukuormitettaviin ja raskaisiin laitteisiin, ja se varmistaa luotettavan suorituskyvyn jatkuvalla viljan virtauksella. Näytä tuote →
Varmista lisäksi toimittajan tarkastusmahdollisuudet. Luotettavalla toimittajalla on oma laadunvalvontavaihe, joka tarkistaa halkaisijan, pinnan karheuden, pinnoitteen paksuuden ja suoruuden jokaisen prosessivaiheen jälkeen. Vältä luottamasta yhteen lopputarkastukseen, koska sauva, jossa on piilotettu naarmu kromin alla, läpäisee satunnaisen tarkastuksen.
Männänvarren toimittaja, jolla on laaja prosessikokemus, voi auttaa sinua välttämään kalliita virheitä. Wuxi Qunke Machinery on valmistanut hydraulisylintereitä, pneumaattisia sylintereitä ja tarkkuusmäntätankoja vuodesta 2008 lähtien. Yrityksellä on nyt 25 000 neliömetrin tuotantoalue ja se työskentelee asiakkaiden kanssa konepajakoneissa, metallurgiassa, vesihuolto-, laiva- ja satamalaitteiden, öljykenttien, kaivos- ja paalutuskoneiden parissa. Sen strategiset kumppanuudet suurten rakennuskonevalmistajien kanssa ovat muokanneet laatujärjestelmän, joka tukee sekä prototyyppityötä että erätuotantoa.
Kun öljysylintereitä sovitetaan konepajakoneisiin, tankojen tekniset tiedot ovat vain osa yleistä sopivuutta. Myös tiiviste, pyyhin, tiivistetyyppi ja asennustapa vaikuttavat suorituskykyyn. Toimittaja, joka voi tarkastella koko hydraulisylinterisovellusta, ei vain tankoa, tarjoaa vankemman ratkaisun. Olemme kirjoittaneet käytännön opas öljysylinterien sovittamiseen koneenrakennuskoneisiin joka selittää tämän sopivuuden yksityiskohtaisesti.
Asiakkaille, jotka tarvitsevat pitkäaikaista toimitusta, prosessien johdonmukaisuus on yhtä tärkeää kuin ensimmäisen tuotteen laatu. Tehdas, jossa on omat CNC-hionta-, kiillotus- ja älykkäät galvanointilinjat, voi säilyttää saman toleranssin ensimmäisestä tangosta tuhannesosaan. Tämä johdonmukaisuus pitää koneen käynnissä usean vuoden huoltovälin ajan.
Hydraulisylinterien männänvarret eivät ole hyödyke. Ne ovat tarkkuuskomponentteja, joiden on kestettävä toistuva kuormitus, sivuvoimat ja ympäristö. Pilarin vahvuus ratkaisee, taipuuko se; pintakäsittely ratkaisee, syöpyykö se; toleranssi ratkaisee, kestääkö sinetti. Jos keskityt kaikkiin kolmeen tankoa määritellessään ja työskentelet toimittajan kanssa, joka voi osoittaa prosessinhallinnan ja kenttäkokemuksen, säästät rahaa korjauksissa, seisokeissa ja ennenaikaisissa vaihdoissa.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili