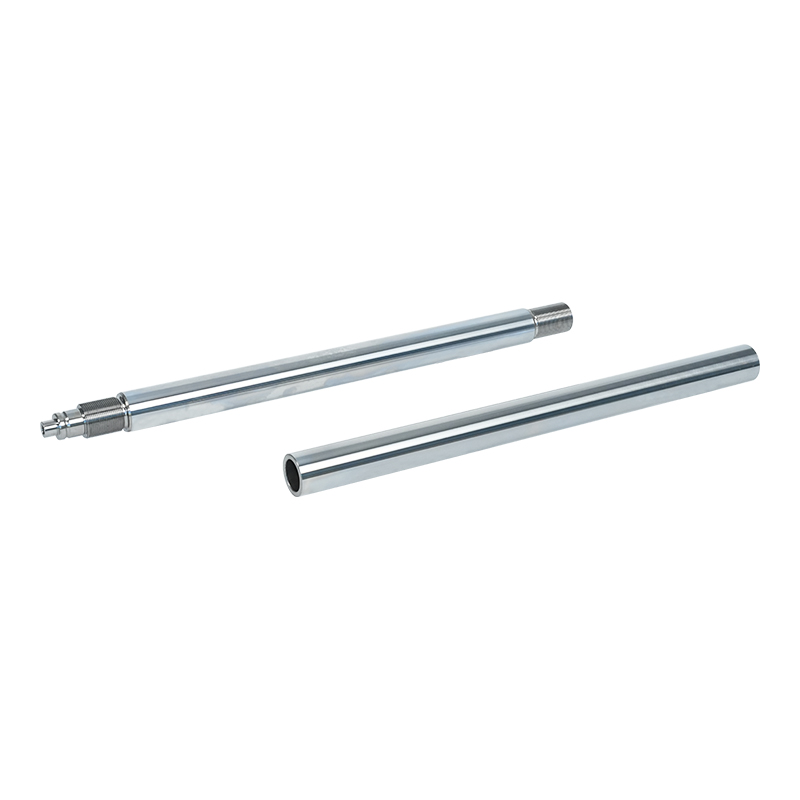
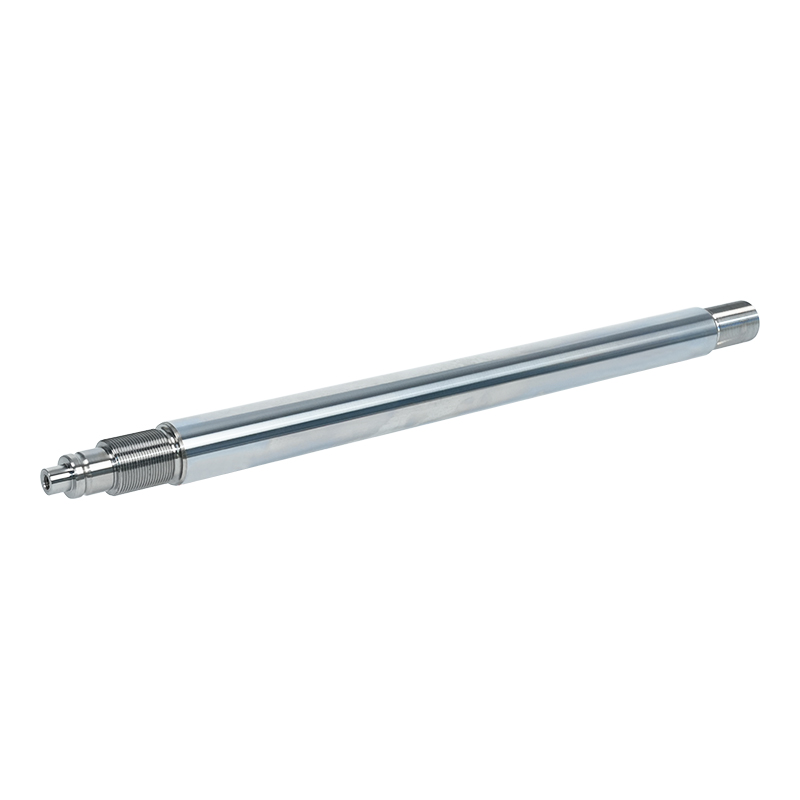
Miksi perinteistä kovakromipinnoitusta harkitaan uudelleen?
Kovakromipinnoitus on ollut oletuspinnoite a pinnoitettu männänvarsi vuosikymmeniä, suurelta osin siksi, että se tarjoaa vahvan tasapainon kulutuskestävyyden, korroosiosuojan ja suhteellisen alhaisten kustannusten välillä. Mutta itse pinnoitusprosessi perustuu kuusiarvoiseen kromiin, jota koskevat yhä tiukemmat ympäristö- ja työturvallisuusmääräykset monilla alueilla. Tämä sääntelypaine ei ole poistanut kovakromia vaihtoehtona, mutta se on pakottanut valmistajat arvioimaan vaihtoehtoisia pinnoitustekniikoita, jotka vastaavat sen suorituskykyä ilman samaa ympäristövaatimusten noudattamista.
Muutos ei myöskään ole puhtaasti sääntelyä. Jotkut vaihtoehtoisista pinnoitteista, jotka ovat tulleet korvaaviksi, ylittävät perinteisen kovakromin tietyissä kulumis- ja korroosioskenaarioissa, mikä tarkoittaa, että keskustelu on edennyt yksinkertaisen vaatimustenmukaisuuden ulkopuolelle ja aidon suorituskyvyn vertailuun tietyissä sovelluksissa.
Kovan Chromen mikrohalkeilu ei aina ole vika
Yksi yksityiskohta, joka yllättää uusia pinnoitettujen hydraulisten männänvarsien teknisissä tiedoissa olevia ihmisiä, on se, että kovakromipinnoitus muodostaa luonnollisesti mikrohalkeamien verkoston osana pinnoitusprosessia, eikä tämä ole automaattisesti merkki huonosta laadusta. Nämä mikrohalkeamat muodostuvat sisäisestä jännityksestä, joka muodostuu kromikerroksen kerrostuessa, ja oikein kontrolloidussa pinnoitusprosessissa ne jakautuvat tasaisesti ja pysyvät riittävän matalina, jotta ne eivät vaaranna pinnoitteen yleistä suorituskykyä.
Kun mikrokrakkauksesta tulee todellinen ongelma
Ongelma syntyy, kun halkeamat ovat jakautuneet epätasaisesti, kulkevat odotettua syvemmälle tai yhdistyvät toisiinsa muodostaen jatkuvan polun alas perusmetalliin. Siinä tapauksessa syövyttävä kosteus tai epäpuhtaudet voivat kulkeutua pinnoitteen läpi ja alkaa hyökätä alla olevaan alustaan, mikä lopulta saa pinnoitteen kohoamaan tai hilseilemään, vaikka pinta saattaa silti näyttää ulkopuolelta ehjältä.
Vetyhaurastuminen: itse pinnoitusprosessin aiheuttama riski
Kovan kromin levittämiseen käytetyt galvanointiprosessit voivat tuoda vetyatomeja perusteräkseen pinnoitusreaktion aikana, ja jos se jätetään käsittelemättä, tämä vety voi siirtyä metallin kiderakenteeseen ja tehdä sauvasta hauraammaksi kuin sen alkuperäinen materiaalispesifikaatio antaa ymmärtää. Tämä on erityisen huolestuttavaa lujien terästankojen kohdalla, koska lujimmat seokset ovat yleensä herkempiä vetyhaurastumiselle kuin heikommat materiaalit.
- Päällystyksen jälkeistä leivontaa, kontrolloitua lämpökäsittelyvaihetta, käytetään imeytyneen vedyn ajamiseen takaisin perusmetallista
- Paistamisen on tapahduttava tietyn ikkunan sisällä pinnoituksen jälkeen, koska viivästynyt käsittely heikentää sen tehoa
- Vahvemmat sauvamateriaalit vaativat yleensä tämän vaiheen huolellisempaa hallintaa kuin standardilujuudet metalliseokset
- Paistoprosessin väliin jättäminen tai lyhentäminen on yleinen syy odottamattomiin haurauksiin muuten hyvin koneistetuissa tankoissa
Pinnoittamisen jälkeinen paistaminen on vakiovaihe, josta ei voi neuvotella päällystysprosessissamme Wuxin tehtaallamme, juuri siksi, että vetyhaurastuminen on piilotettu riski, joka ei näy normaalin mitta- tai silmämääräisen tarkastuksen aikana.
HVOF Thermal Spray kasvavana vaihtoehtona
High Velocity Oxygen Fuel eli HVOF, lämpösuihkupinnoite on tullut yksi yleisimmistä vaihtoehdoista perinteiselle kromipinnoitteelle. pinnoitettu hydraulinen männänvarsi sovelluksia. Sen sijaan, että HVOF saostaisi metallia galvanointireaktion kautta, se suihkuttaa kuumennettua volframikarbidia tai vastaavaa materiaalia sauvan pinnalle erittäin suurella nopeudella, jolloin syntyy tiheä pinnoite, jolla on erittäin pieni huokoisuus. Tällä prosessilla on taipumus tuottaa pinnoite, jolla on parempi kulutuskestävyys hankaavissa ympäristöissä, eikä siihen liity samaa vetyhaurastumisriskiä, joka liittyy galvanointiin.
Kompromissi on tyypillisesti hinta ja laitteiden saatavuus, koska HVOF vaatii erikoistuneita ruiskulaitteita, joita ei ole yhtä laajalti saatavilla kuin perinteiset kromipinnoituslinjat. Sovelluksissa, joissa käyttöympäristö on erityisen hankaava, kuten kaivos- tai paalutuskoneet, lisäkustannukset ovat usein perusteltuja huomattavasti pidemmällä käyttöiällä verrattuna tavalliseen kovakromiin.
Tarttuvuustesti määrittää, kestääkö pinnoite todella
Pinnoite voi täyttää kaikki paperin paksuus- ja kovuusvaatimukset ja silti epäonnistua ennenaikaisesti, jos pinnoitteen ja perusmetallin välistä tarttuvuutta ei ole varmistettu kunnolla. Huono pinnan esikäsittely ennen pinnoittamista, kuten riittämätön puhdistus tai riittämätön pinnan karhennus, voi jättää pinnoitteen mekaanisesti vakaaksi eristettynä, mutta huonosti kiinnittyneenä alustaan, mikä näkyy hilseilemisenä tai irtoamisena, kun sauva on altistettu todelliselle käyttörasitukselle staattisen testauksen sijaan.
| Testimenetelmä | Mitä se vahvistaa |
| Taivutustesti | Halkeileeko tai nouseeko pinnoite mekaanisen taipumisen vaikutuksesta |
| Poikkileikkaustesti | Pinnoitekerrosten ja perusmetallin välinen sidoslujuus mikrotasolla |
| Suolasumutesti | Korroosionkestävyys ja pinnoitteen eheys nopeutetussa altistuksessa |
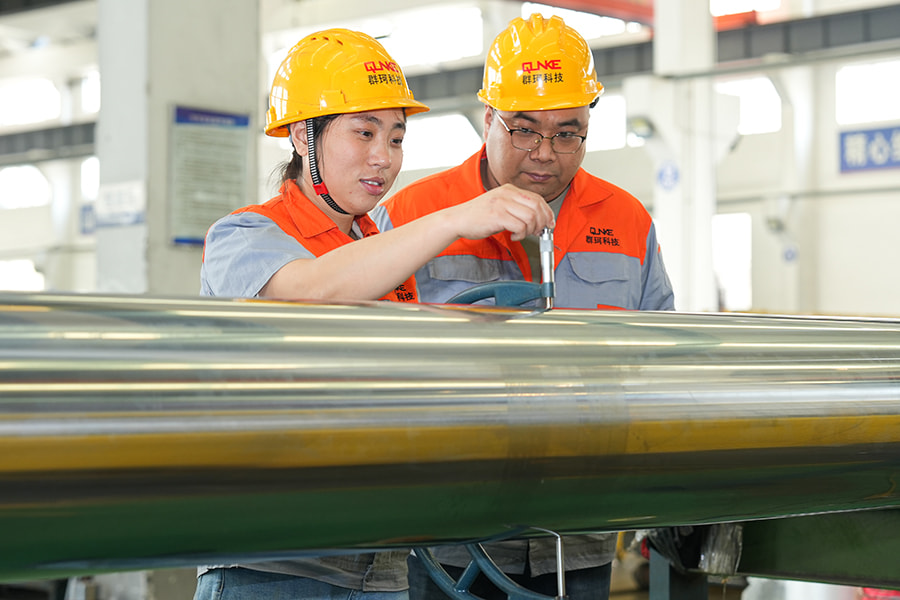
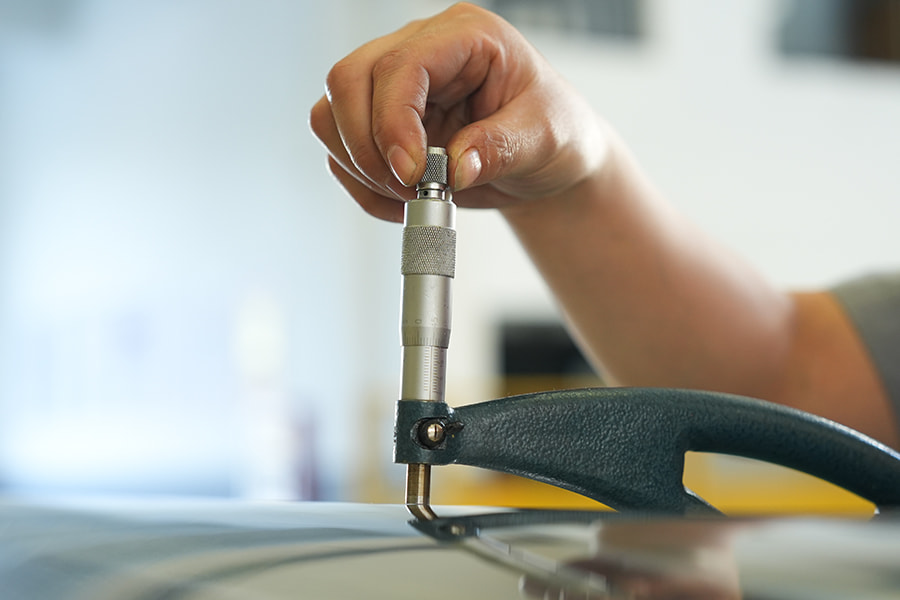
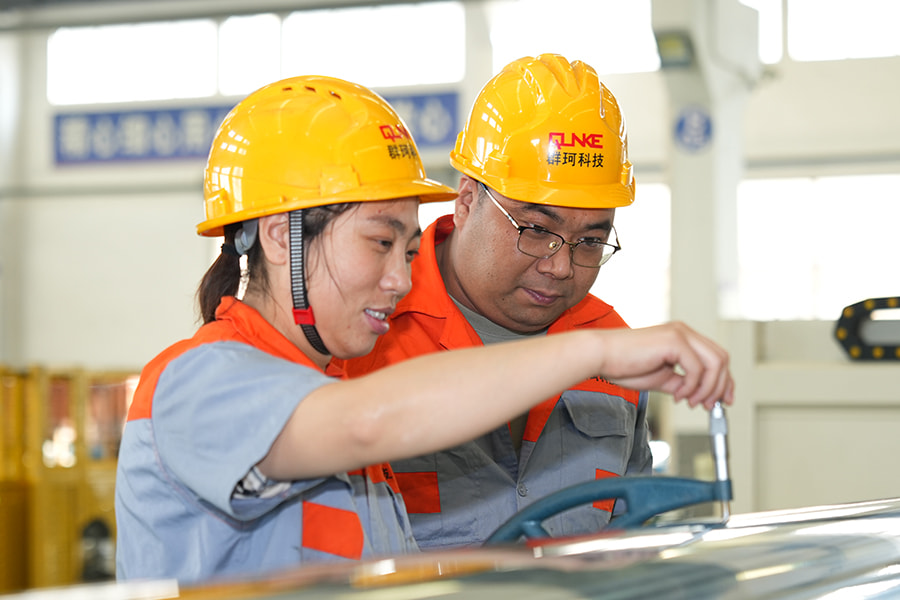
| Paksuuden mittaus | Pinnoitteen syvyyden tasaisuus koko sauvan pinnalla |
Oikeaan käyttöympäristöön sopiva pinnoitevalinta
Pinnoitteen valinta männänvarrelle ei ole yksipuolinen päätös, koska erilaiset käyttöympäristöt rasittavat erilaisia vikatiloja. Pinnoite, joka toimii hyvin kuivassa, vähän korroosiota aiheuttavassa ympäristössä, ei välttämättä kestä meri- tai rannikkosovelluksia, eikä korroosionkestävyydelle optimoitu pinnoite välttämättä ole paras valinta hankaavaan, hiukkaspitoiseen ympäristöön, kuten kaivostöihin tai louhintaan.
- Vakiokovakromi toimii luotettavasti yleisissä teollisuus- ja rakennuskonesovelluksissa kohtalaisella altistuksella
- Nikkelikromi- tai keraamiset pinnoitteet kestävät yleensä paremmin meri-, satama- ja rannikkoympäristöissä, joissa suolaaltistus on suuri
- HVOF-pinnoitetut volframikarbidipinnoitteet sopivat hankaaviin ympäristöihin, kuten kaivos- ja paalutuskoneisiin, joissa hiukkasten kuluminen on hallitseva huolenaihe
- Sovellukset, joissa on yhdistetty korroosio- ja kulumisriski, hyötyvät joskus kerros- tai hybridipinnoitusmenetelmästä yhden pinnoitetyypin sijaan
Kaikkiin vesiensuojelu-, meri- ja öljykenttäprojekteihin olemme toimittaneet pinnoitettuja hydraulimäntätankoja. Pinnoitteen sovittaminen tiettyyn kosteuden, hankauksen ja kuormituksen yhdistelmään on jatkuvasti parantanut käyttöikää enemmän kuin pelkkä korkeimman saatavilla olevan pinnoitteen valitseminen.