2026-10-13
A hydraulisylinterin männänvarsi näyttää yksinkertaiselta teräspalalta, minkä vuoksi se jätetään huomiotta, kunnes jokin menee pieleen. Käytännössä sauva on se osa, joka kantaa jokaisen kuorman, vaimentaa kaikki sivuvoimat ja ottaa täyden taakan pölystä, kosteudesta ja suolasta työympäristössä. Kun sylinteri alkaa itkeä öljyä, ajelehtimaan kuormituksen alaisena tai naarmuuntumaan tiivisteensä, tarina alkoi yleensä tangon pinnasta.
Olemme valmistaneet männänvarsia vesihuoltoon, metallurgiaan, rakennuskoneita, laiva- ja satamalaitteita, öljykenttiä, kaivos-, paalutuslautoja ja kaivinkoneita vuodesta 2008 lähtien. Meillä on tapana katsoa tätä osaa sisältä ulospäin: mistä se on valmistettu, miten se on viimeistelty ja miten se pitäisi määritellä tehtävään.
Kaksitoimisessa sylinterissä männänvarsi on ainoa liikkuvan kokoonpanon osa, jonka ulkomaailma koskaan näkee. Se kierteittää tai hitsaa koneeseen, liukuu tangon tiivisteen ja ohjausholkin läpi jokaisella iskulla ja siirtää männän voiman mihin tahansa koneeseen, jota kone työntää, nostaa tai pitää.
Tämä työ luo kaksi vastakkaiseen suuntaan vetävää vaatimusta. Pinnan tulee olla riittävän kova ja sileä, jotta se kestää naarmuuntumista ja päästää tiivisteen liukumaan ilman, että siihen tulee uraa. Ytimen on pysyttävä riittävän lujana kestämään taivutuskuormituksia ja satunnaisia iskuja ilman katkeamista. Koko matkan karkaistu sauva kestää kulumista kauniisti ja halkeilee, kun joku kuorii sen ensimmäisen kerran sivulta; pehmeä sauva taipuu kauniisti vuosia ja kuluttaa tiivisteensä kauden aikana. Toimiva kompromissi on sitkeä ydin, jossa on kova, hyvin sidottu pintakerros, minkä vuoksi viimeistely on yhtä tärkeä kuin pohjamateriaali.
Kiinteä tanko on oletusvalinta useimpiin hydraulisylintereihin, ja hyvästä syystä. Se on helppo työstää, antaa korkean jäykkyyden halkaisijalleen ja metrihinta on helppo perustella. Valikoimamme jakaa sen tavalliseen viimeistelyversioon yleistä valmistustyötä varten ja tarkkuusviimeistelyversioon, jossa halkaisijatoleranssin, suoruuden ja pinnan karheuden on oltava tiukemman nauhan sisällä, sellaisessa tankossa, joka menee sylinteriin, jossa on tiiviisti istuva ohjausholkki tai servo-ohjattu akseli.
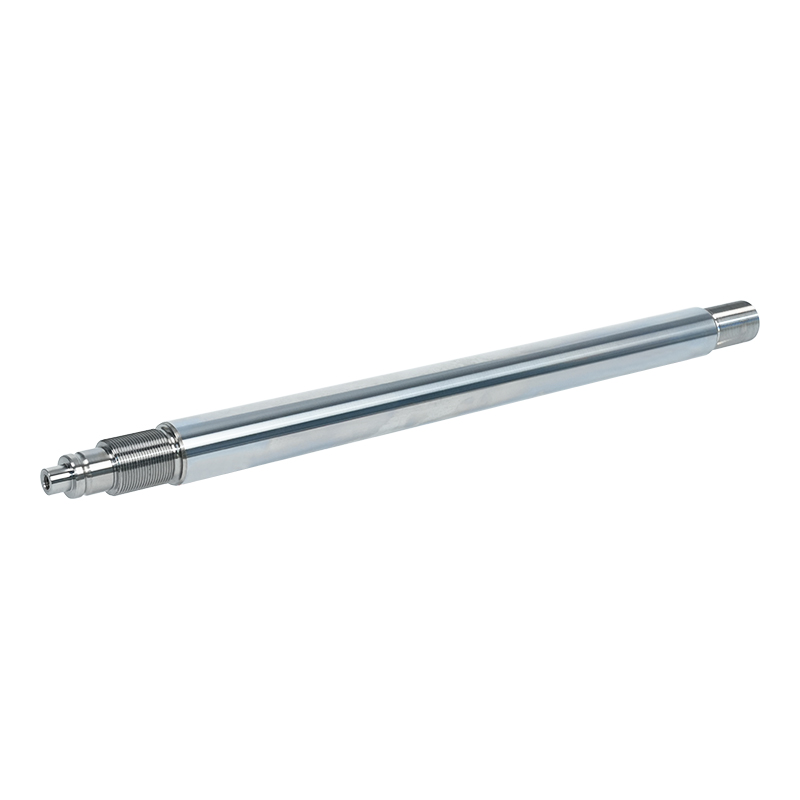
 Tarkkuusviimeistely seosteräs kiinteä männänvarsi Tarkkuusviimeistely umpitanko tiiviisti istuville ohjausholkkeille tai servoakseleille, tarjoaa seosteräsvaihtoehdot, F5–F9-tarkkuuden, Φ20–Φ500 halkaisijat ja valinnaisen kovakromipinnoitteen. Näytä tuote →
Ontto sauva ratkaisee toisen ongelman. Pitkätahtisissa tai halkaisijaltaan suurissa sylintereissä umpitangon paino muodostuu kuormitukseksi sinänsä: se lisää koneen liikkumiseen tarvittavaa hitautta ja vaaka-akselilla lisää taivutusmomenttia ohjaimessa. Ontto männänvarsi pitää ulkohalkaisijan samana ja poistaa materiaalia keskeltä, joten jäykkyys putoaa paljon vähemmän kuin paino. Joissakin malleissa poraus toimii myös öljykanavana, minkä vuoksi onttoa öljyputkea käytetään siellä, missä hydraulipiirin täytyy kulkea tangon läpi eikä sen ympäri. Ontto sauva ei ole universaali päivitys, koska sen valmistaminen maksaa enemmän ja reikä on tiivistettävä oikein, mutta kun paino ja pakkaus ovat sitovia rajoituksia, se on usein ainoa järkevä vastaus.
Jotkut asiakkaat eivät halua paljaaa baaria ollenkaan. He haluavat kokoonpanon, mikä tarkoittaa, että varren runko on jo liitetty päätyliittimeen ja joskus itse mäntään. On olemassa kolme yleistä tapaa rakentaa sellainen. Taottu yksiosainen tanko on sekaisin tai taottu päässä niin, että päästä ja varresta tulee yksi yhtenäinen metallikappale, jossa ei ole hitsausta tai liitosta, mikä tekee siitä vahvimman vaihtoehdon tangoille, jotka eivät saa vaurioitua törmäyksessä. Integroidussa hitsaustangossa on erikseen koneistetut päät, jotka on hitsattu runkoon täysin tunkeutuen osan läpi. Halkaistu hitsauspuikko käyttää hitsaamalla yhdistettyä halkaistua rakennetta, joka on helpompi koneistaa ja lämpökäsitellä, kun runko on pitkä tai geometria on hankala.
 Taotut yksiosaiset hydraulisylinterin männänvarsikokoonpanot Taotut yksiosaiset männänvarsikokoonpanot ilman hitsejä tai liitoksia raskaaseen käyttöön, kovaan iskuihin; seosterästä, halkaisijat Φ20–Φ500, tarkkuus F5–F9, valinnainen kova kromi. Näytä tuote →
Valinta riippuu kuorman suunnasta, tangon pituus-halkaisijasuhteesta ja siitä, kuinka paljon tarkastusta asiakas on valmis suorittamaan. Taotut tangot menevät yleensä raskaaseen ja iskunkestävään asentoon; hitsatut kokoonpanot sopivat hyvin keskisuurille kuormille ja muotoille, joissa kustannusten hallinta on tärkeämpää kuin maksimilujuus. Mikään kolmesta ei ole parempi abstraktisti, vain parempi tietyssä työssä.
Pintakerros tekee kolme tehtävää kerralla: nostaa kovuutta, alentaa kitkaa tiivistettä vasten ja pitää hapen ja veden loitolla pohjateräksestä. Prosessin valinta on todella kysymys ympäristöstä, jossa sauva asuu. Kuivapajassa sisäpuristimessa oleva sauva ja sateessa ja sorassa työskentelevä paalutuskoneen sauva eivät tarvitse samaa viimeistelyä, ja väärästä maksaminen on väärään paikkaan käytettyä rahaa. Meidän männänvarren pinnoitusvaihtoehdot kattaa reitit tavallisesta kovakromipinnoituksesta komposiittikerrosten kautta lämpö- ja diffuusioprosesseihin, ja alla oleva taulukko on lyhyt versio siitä, milloin kukin niistä yleensä ansaitsee säilyvyyden.
| Pintakäsittely | Mitä se tarjoaa | Siellä missä sitä yleensä käytetään |
|---|---|---|
| Kovakromipinnoite | Korkea kovuus, pieni kitka, tasainen kerrospaksuus | Yleiset hydraulisylinterit, kostealle ilmalle alttiina olevat tangot |
| Maidonvalkoinen ja kova kromi | Pehmeämpi pohjakerros plus kova pintakerros, parempi korroosionkestävyys | Rannikko-, laiva- ja satamalaitteet, korkean kosteuden kohteet |
| Nikkeli ja kova kromi | Ylimääräinen korroosiosuoja kovan kerroksen alla | Kemialliset tehtaat, offshore-työt, toistuva pesu |
| Keraaminen pinnoite | Erittäin korkea kovuus, kulutuskestävyys ja hiukkasten iskunkestävä | Kaivos-, paalutus-, pölyiset ja hiekkaiset ympäristöt |
| Laserpinnoitus | Metallurgisesti sidottu kerros, joka voi rakentaa uudelleen kulunutta materiaalia | Raskaat tangot ja kuluneiden tai uurrettujen pintojen korjaus |
| QPQ pinnoite | Suolakylvyn nitraus erittäin vähäisellä vääristymällä ja mattapintaisella viimeistelyllä | Tarkkuustangot, joissa mittojen vakaus on kriittinen |
 Kova kromattu männänvarsi hydraulikomponenteille Kovakromattu männänvarsi, joka tarjoaa kulumisen, hankauksen, väsymisen ja korroosionkestävyyden, säädellyllä pinnoitepaksuudella tiivistämiseen, sovitukseen, mittojen palauttamiseen ja vaativaan hydraulihuoltoon. Näytä tuote →
Yksi seikka, joka kannattaa toistaa: paksumpi ei ole automaattisesti parempi. Liian paksut kromikerrokset voivat halkeilla taivutettaessa, ja vain kovuuden perusteella valittu pinnoite ei välttämättä vastaa suolapitoiseen ilmakehään. Käytännössä viimeistely, kerrospaksuus ja pohjamateriaali on päätettävä yhdessä.
Kun joku lähettää meille piirustuksen tai vain luonnoksen, jossa on mitat, samat kuusi muuttujaa yleensä ratkaisevat, toimiiko sauva kunnolla.
Männänvarsi epäonnistuu harvoin ilman varoitusta. Yleensä se antaa ensin kuukausia näkyviä signaaleja.
Se, mikä erottaa männänvarren tarjoukset, on harvoin pelkkä hinta; se, voiko toimittaja selittää, kuinka laatua valvotaan. Sertifioinnit, kuten ISO 9001 ja ISO 14001, saapuvan materiaalin tarkastus ja pinnoitteen paksuus mitattu sen sijaan, että olisivat silmiinpistäviä.
Myös kirjallinen kuvaus viimeistelyvaiheesta kannattaa pyytää. Oma näkemyksemme tarkkuus männänvarren käsittely on se, että hionta ja kiillotus, ei pinnoitussäiliö, tekevät tangosta tarkan. Myös kapasiteetti, pinnoituskylvyn mitat ja toimitusrytmi kannattaa ymmärtää, varsinkin kun sauva on tavallista pidempi tai piirustus tilataan säännöllisesti uudelleen.
Toimituksen yhteydessä tehdas, joka käsittelee työn yhtenä virtauksena raakapalkista lopulliseen pintakäsittelyyn, on yleensä helpompi jäljittää. Omat tehtaamme kattavat juuri tästä syystä yli 25 000 neliömetriä, ja laatu- ja ympäristöjärjestelmät ovat olleet toiminnassa vuodesta 2011 lähtien.
Jos tässä on yksi takeaway, niin se on, että hydraulisylinterin männänvarsi ei ole mittarilla ostettava ja unohdettava tavara. Hanki pohjamateriaali, suoruus, pintaprosessi ja kerrospaksuus oikeaan tehtävään, niin tavallinen sauva käy vuosia ilman ongelmia. Tee jokin niistä väärin, ja se voi epäonnistua kuukausien kuluessa. Jos olet määrittämässä sauvaa uudelle koneelle tai käsittelet jatkuvasti palaavaa erää, käymme mielellämme läpi vaihtoehtoja kanssasi ja pidämme sen käytännöllisenä.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili