2026-10-09
Pinnoitettu männänvarsi on yksi niistä komponenteista, jotka hiljaa päättää kuinka kauan hydraulisylinteri kestää. Se on ainoa liikkuva pinta, jonka sylinteri altistaa ulkomaailmalle, ja jokainen sille osuva kivimurska, naarmu, suolakerrostuma tai ruostekuoppa kulkeutuu lopulta takaisin tiivisteen alle ja öljyyn. Kauan ennen kuin sylinteri pettää kentällä, tangon pinta on yleensä kertonut tarinaa.
Wuxi Qunke Machinery on rakentanut hydraulisylintereitä, pneumaattisia sylintereitä ja tarkkuusmäntätankoja vuodesta 2008, ja pinnoitustyöt ovat olleet osa päivittäistä rutiinia suurimman osan ajasta. Seuraavassa on käytännöllinen läpikäynti: mitä pinnoite todella tekee tangossa, mitkä pintakäsittelyt sopivat mihin tahansa työskentelyolosuhteisiin ja miten valinta vaikuttaa tiivisteisiin, nesteeseen ja kunnossapitoon.
Mekaanisesti männänvarsi siirtää kuorman männästä ulos sylinterinkannen kautta. Saman osan kaksi eri aluetta tekevät kahta täysin erilaista työtä. Tiivisteen alla sauva on liukuva pinta ja sen halkaisijatoleranssi, pyöreys ja karheus ratkaisevat, pitääkö tiiviste painetta vuosia vai alkaako itkeä muutaman tuhannen syklin jälkeen. Sylinterin ulkopuolella sama sauva on paljaana rakenteellisena pintana, joka kohtaa sateen, pölyn, soran, suolan ja pesukemikaalit.
Pinnoite on tapa, jolla nämä kaksi työtä erotetaan. Pohjateräs antaa lujuutta ja jäykkyyttä, kun taas pinnoite antaa kovuuden, alhaisen kitkan ja korroosiosuojan juuri siellä, missä vaurio tapahtuu.
Hiiliteräkset, kuten 1045 ja 4140, ovat tankotuotannon työhevosia, mutta pinnoittamattomina ne ruostuvat nopeasti kosteassa tai rannikkoilmassa. Kun ruoste alkaa, kuopat muuttuvat hankaaviksi reunoksi, jotka irrottavat materiaalia tiivisteen huulista, ja vuoto alkaa kauan ennen kuin mikään näyttää selvästi rikki. Jo ennen pistesyöpymistä paljaan teräksen ja polyuretaani- tai NBR-tiivisteen välinen kuivakitka nostaa paikallista lämpötilaa ja nopeuttaa kulumista.
Ruostumaton teräs ratkaisee korroosiopuolen, mutta tuo mukanaan omat ongelmansa: se on suhteellisen pehmeää, taipuisaa ja kallis suurilla halkaisijalla. Useimpiin hydraulisiin ja pneumaattisiin tankoihin käytännöllinen ratkaisu on siksi pinnoitettu hiili- tai seosteräs, jonka pinnoite valitaan sen ympäristön mukaan, jossa kone todella toimii.
Pinnoitteiden nimet voivat olla hämmentäviä, koska jotkut niistä kuvaavat perhettä yhden reseptin sijaan. Käytännössä männänvarressa useimmin esiintyvät reitit jakautuvat neljään ryhmään: galvanoitu kromi, komposiittisähköpinnoitetut kerrokset, lämpökäsitellyt kerrokset, kuten keraaminen ja laserpinnoitus, sekä diffuusiokäsittelyt, kuten QPQ.
Kova kromi pysyy yleisen hydraulihuollon oletuksena, ja hyvästä syystä. Galvanoitu kerros on tyypillisesti 20-50 mikronia paksu, saavuttaa noin 800-1000 HV ja tarjoaa erittäin alhaisen kitkakertoimen tavallisia tiivisteyhdisteitä vastaan. Tämä yhdistelmä pitää tiivisteen lämpötilat alhaisina ja vastustaa pieniä hankaavia hiukkasia, jotka pääsevät pyyhkijöiden ohi.
Sen heikkous on huokoisuus ja mikrohalkeilu. Hyvin voideltussa sisäkoneessa tällä harvoin on merkitystä, mutta rannikko- tai kemiallisissa ympäristöissä korroosio voi hiipiä pienten halkeamien läpi ja nostaa kerrosta alta. Siksi on olemassa komposiittikerroksia.
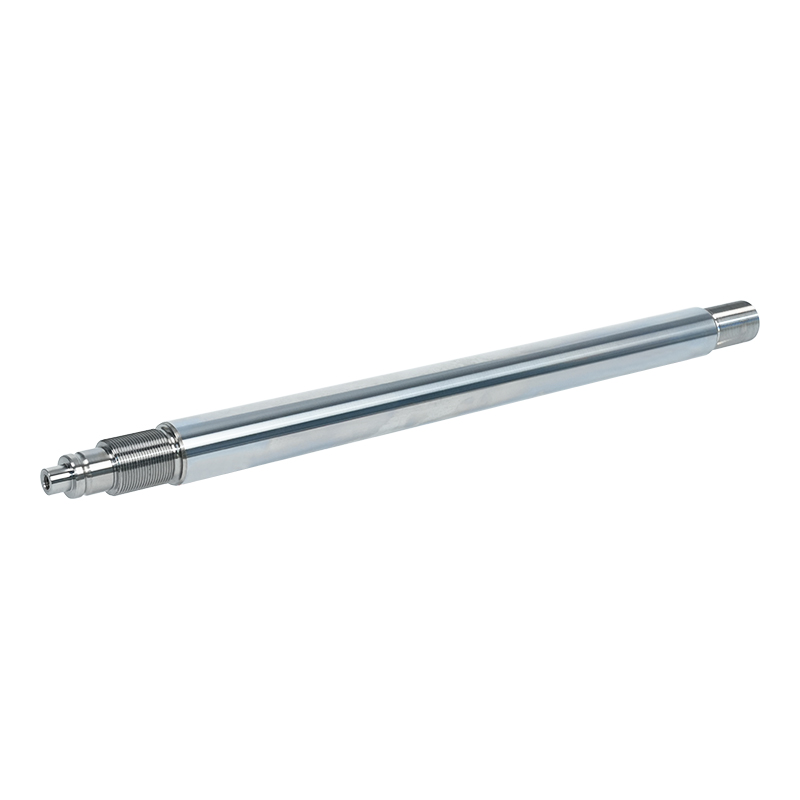
 Kova kromattu hydraulisylinterin männänvarsi Galvanoitu kromipinnoitettu männänvarsi hydraulisylintereille, saatavana teräs- ja ruostumattomina laatuina, hallitulla paksuudella ja räätälöidyllä työstyksellä. Näytä tuote →
Komposiittireitillä on pehmeämpi, korroosionkestävämpi kerros alle ja kova kromikerros päälle. Maidonvalkoinen kromi pohjakerroksena, jonka päällä on kova kromi, on tuttu parisuhde, ja nikkeli ja kovakromi toimivat samalla periaatteella: sulkukerros estää kosteuden ja kemikaalit, kun taas ulkokerros ottaa kulumista. Molemmat tarvitsevat ylimääräisiä pinnoitusvaiheita, pidempiä läpimenoaikoja ja tiukempaa kylvyn hallintaa, joten ne on yleensä varattu laitteille, jotka elävät aidosti ulkona tai suolaisen veden lähellä.
Quench-polish-quench on diffuusiokäsittely eikä kerrostettu kerros: pinta nitrataan suolahauteessa, kiillotetaan ja sitten hapetetaan. Koska päälle ei ole lisätty mitään, ei ole kerrosta, joka voisi hilseillä, ja mittojen muutos on minimaalinen, mikä tekee QPQ:sta houkuttelevan ohuille tangoille ja tiukoille toleransseille pidetyille osille. Kotelo on kuitenkin matala, tyypillisesti kymmeniä mikroneja, joten se ei ole lääke syvään talttaukseen tai voimakkaaseen hankaukseen.
Alla olevassa taulukossa on yhteenveto siitä, miten nämä reitit verrataan arkipäivän tuotantoon. Luvut ovat pikemminkin tyypillisiä alueita kuin kiinteitä spesifikaatioita, koska kerrospaksuus sovitaan yleensä projektikohtaisesti.
| Pinnoitusreitti | Tyypillinen kerros | Päävahvuus | Paras istuvuus | Katsottavia pisteitä |
|---|---|---|---|---|
| Kova kromipinnoite | 20-50 µm | Kulutuskestävyys alhaisella kitkalla | Yleiset hydrauli- ja pneumaattiset sylinterit kohtuullisissa olosuhteissa | Huokoset ja mikrohalkeamat voivat mahdollistaa korroosion alkamisen alla |
| Maidonvalkoinen kromi plus kova kromi | Kaksi kerrosta, yhteensä 30-60 µm | Korroosiosuoja yhdistettynä kovaan ulkopintaan | Kosteat, rannikko- ja liikkuvat laitteet | Enemmän prosessivaiheita ja tiukempi kylvyn hallinta |
| Nikkeli plus kova kromi | Kaksi kerrosta, yhteensä 30-70 µm | Vahva suoja kemikaaleja ja suolaa vastaan | Meri-, kemian- ja kaivostoiminta | Nikkelikylvyn kemiaa on seurattava tarkasti |
| Keramiikka (plasmaspray) | 100-300 µm | Kulutus- ja korkeiden lämpötilojen kesto | Aggressiivinen hankaus ja kuumat työolosuhteet | Tarvitsee timanttihiontaa; tarkista tiivisteen yhteensopivuus |
| Laserpinnoitus | 0,3-2 mm ennen koneistusta | Paksu, metallurgisesti sidottu kulutuskerros | Kaivos-, ruoppaus-, laivojen ja vapojen kunnostus | Korkeammat osakustannukset ja ylimääräinen koneistuslisä |
| QPQ-hoito | Diffuusiokotelo, 10-30 µm | Kulutus- ja korroosionkestävyys lähes ilman vääristymiä | Ohuet tangot ja osat on pidetty tiukoilla toleransseilla | Rajoitettu kotelon syvyys; ei parannuskeino syvään talttaukseen |
Ympäristö vastaa yleensä pinnoituskysymykseen nopeammin kuin mikään luettelo. Jos mukana on suolaa, happoa tai prosessikemikaaleja, päätös on korroosiovetoinen ja sulkukerrokset siirtyvät eteenpäin. Jos mukana on hiekkaa, malmia tai kuonaa, päätös on hankausperusteinen ja kovuus ja kerrospaksuus ratkaisevat enemmän.
Siellä missä hankaus ja lämpö kohtaavat, keraamiset pinnoitteet ansaitsevat paikkansa. Muutaman sadan mikronin plasmaruiskutettu alumiinioksidi-titaanikerros on kovempaa kuin kromi ja sietää korkeampia pintalämpötiloja, minkä vuoksi sitä esiintyy uunien lähellä toimivissa tai kuumaa materiaalia käsittelevissä sylintereissä. Se vaatii timanttihiontaa myöhemmin saavuttaakseen tiivisteystävällisen viimeistelyn, ja jotkut tiivisteyhdisteet tulee tarkistaa ennen sitoutumista.
 Keramiikkapinnoitettu hydraulisylinterin männänvarsi Plasmasuihkutettu keraaminen pinnoite hydraulisille männänvarsille, saatavana piinitridinä, alumiinioksidina/piikarbidina ja nanokeramiikkavaihtoehtoina kulumisen ja korroosionkestävyyteen. Näytä tuote →
Pinnoitetta ei koskaan arvioida pelkästään kovuuden perusteella. Tiivisteen alla oleva karheus on sitä, miltä tiiviste todella tuntuu, joten kova mutta karkea pinta voi kuluttaa tiivisteen nopeammin kuin pehmeämpi, sileämpi. Kromi on luonnostaan sileä ja anteeksiantava; keraamiset ja laserpinnoitetut pinnat on hiottava ja kiillotettava takaisin kontrolloituun Ra:han ennen kokoamista. Myös hiontasuunnalla on merkitystä, sillä spiraalijäljet voivat toimia pieninä pumppauskanavina.
Kaksi tuotantoyksityiskohtaa on helppo jättää huomiotta. Ensinnäkin erittäin lujat teräkset tulisi paistaa pinnoituksen jälkeen vetyhaurastumisen riskin vähentämiseksi. Toiseksi kerroksen paksuus muuttaa valmiin halkaisijan, joten hiontavara on suunniteltava alusta alkaen eikä korjattava rivin lopussa.
Pinnoitetut tangomme ja tankokokoonpanomme päätyvät vesihuoltolaitteisiin, metallurgiaan, rakennuskoneisiin, laiva- ja satamalaitteisiin, öljykenttävarusteisiin, kaivoskoneisiin, paalutuslaitteisiin ja kaivinkoneisiin. Kuvio on johdonmukainen: mitä ankarampi ympäristö ja mitä pidempi huoltoväli, sitä enemmän erittelyt siirtyvät yksikerroksisesta kromista kohti komposiitti-, keramiikka- tai laserpinnoitettuja pintoja.
Laserpinnoitusta suosittelemme, kun kuluminen on todella kovaa tai kun kallis sauva kannattaa pelastaa vaihtamisen sijaan. Koska kerros on metallurgisesti sidottu perusmetalliin ja se voidaan rakentaa jopa millimetrin pituiseksi tai enemmän, se kestää iskuja ja karkeaa hankausta, joka poistaisi ohuen galvanoidun kerroksen, ja se antaa myös kuluneille tangoille toisen käyttöiän.
 Laserpäällysteinen sylinterin männänvarsi Laserpinnoitettu männänvarsi nikkeli-, koboltti- tai rautapohjaisilla seoskerroksilla, viimeistelty hiomalla kulumista, korroosiota ja korkean lämpötilan huoltoa varten. Näytä tuote →
Mikään näistä pinnoitteista ei toimi ennustettavasti ilman prosessikuria. ISO 9001- ja ISO 14001 -sertifikaatin saamisesta vuonna 2011 lähtien olemme rakentaneet sauvatuotantomme CNC-hioma- ja -kiillotuskoneiden ja älykkäiden, ympäristöystävällisten pinnoituslinjojen ympärille, ja pinnoitteen paksuus, tarttuvuus ja pinnan viimeistely tarkistetaan jokaisessa vaiheessa eikä vain lopputarkastuksessa.
Kapasiteetti on yhtä tärkeä kuin hallinta. Tehtaamme kattavat nyt yli 25 000 neliömetriä, ja vuoden 2022 laajennus lisäsi 20 000 neliömetrin laitoksen Wuxissa Loudi-konttorimme rinnalle, mikä mahdollistaa erätilausten ja räätälöityjen kokoonpanojen suorittamisen samassa kerroksessa. Jos haluat mennä syvemmälle tarinan koneistukseen, huomiomme mikä todella tekee sauvasta tarkan selittää kuinka suvaitsevaisuus ja viimeistely säilyvät myymälässä.
Useimmat havaitsemistamme pinnoitusongelmista ovat pikemminkin spesifikaatioongelmia kuin tuotantoongelmia. Muutama kyselyn mukana lähetetty yksityiskohta säästää paljon edestakaisin myöhemmin:
Näillä tiedoilla päällystyssuositus kestää yleensä yhden lyhyen vaihdon, ja näytesauva voidaan valmistaa ennen kuin koko erä on sitoutunut.
A pinnoitettu männänvarsi on pieni osa konetta ja suuri osa sen luotettavuudesta. Sylinterit pysyvät kuivina, tiivisteet ehjinä ja huoltovälit pitkät, kun valitaan todellisia työolosuhteita vastaava kerros sen sijaan, että se näyttää näyttävimmältä paperilla. Jos et ole varma, mikä reitti sopii hakemukseesi, lähetä meille työehdot, niin käymme vaihtoehdot läpi kanssasi.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili