2026-07-03
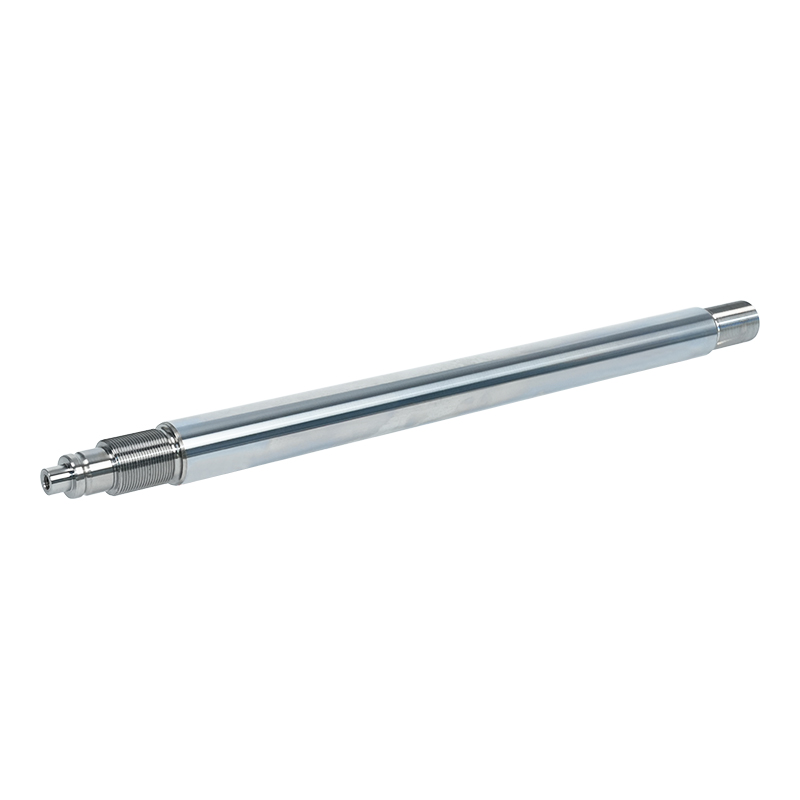
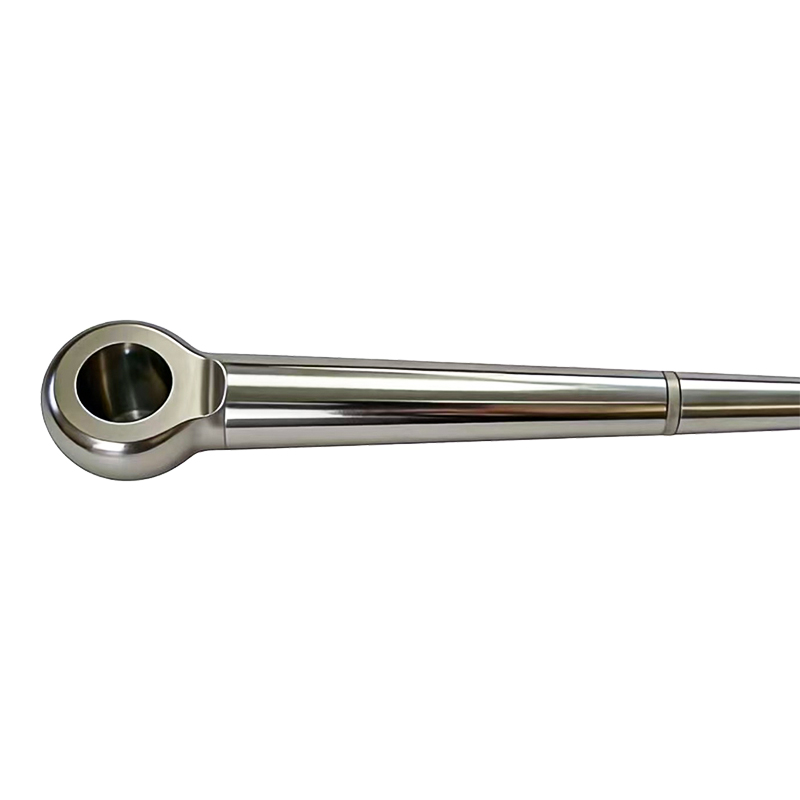
Jos sinulla on koskaan ollut hydraulisylinteri vikaantumassa aikaisin, on hyvä mahdollisuus, että perimmäinen syy juontaa juurensa männän varteen, ei tiivisteisiin tai sylinterin runkoon. Männänvarren tarkkuuskäsittely määrittää, kestääkö varsi toistuvien painejaksojen aikana vai alkaako se vuotaa ja naarmuuntua kuukausien kuluessa. Tässä oppaassa kerrotaan, mitä männänvarren tarkkuustyöstössä todella tapahtuu, miksi jokainen vaihe on tärkeä ja mitä tulee tarkistaa ennen erän hyväksymistä toimittajalta.
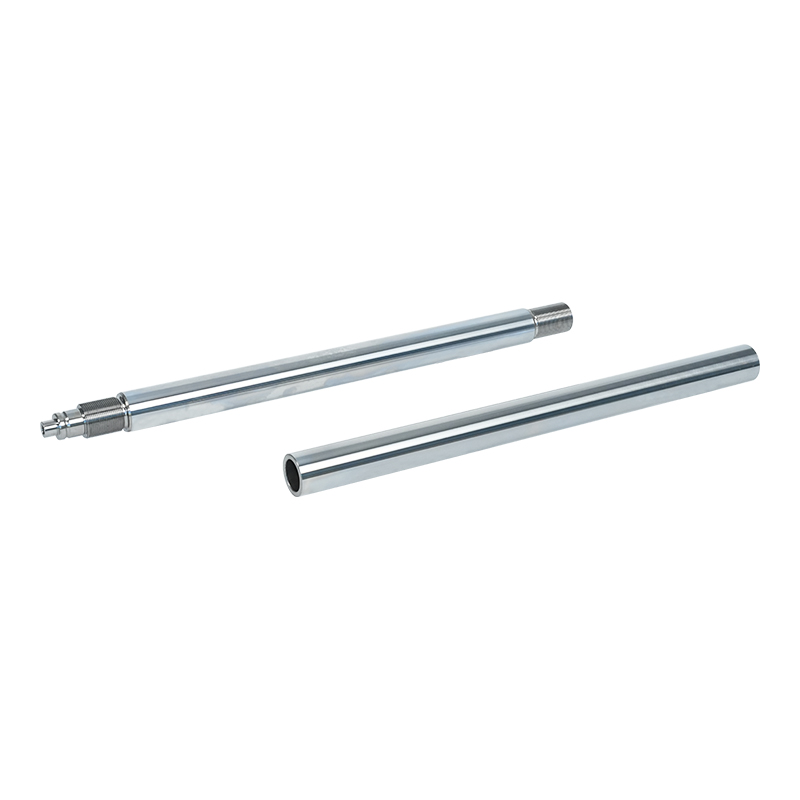
Männänvarsi ei ole vain metallitanko, joka liikkuu sylinteristä sisään ja ulos. Se on kantava, painetiivistävä komponentti, jonka on kestettävä tuhansia tai miljoonia pidennys- ja sisäänvetojaksoja menettämättä muotoaan, pinnan viimeistelyään tai suoruuttaan. Pienikin pyöreyden tai pinnan karheuden poikkeama voi kiihdyttää tiivisteen kulumista, antaa nesteen ohittaa tai aiheuttaa tangon taipumisen sivukuormituksen alaisena. Tästä syystä tarkkuusmäntävarren käsittelyä ei pidetä valinnaisena päivityksenä useimmissa teollisuussovelluksissa – se on perusvaatimus kaikelle, jota käytetään hydraulisylintereissä, toimilaitteissa tai raskaissa koneissa.
Kustannusero löysälle toleranssille koneistetun ja tarkkuusmäärittelyn mukaan koneistetun tangon välillä on yleensä pieni verrattuna ennenaikaisen rikkoutumisen kustannuksiin. Kentällä epäonnistunutta tankoa ei tarvitse vain vaihtaa – se tarkoittaa usein seisokkia, tiivisteen vaihtoa ja joskus itse sylinterin reiän vaurioitumista.
Männänvarren tarkkuuskäsittely noudattaa tyypillisesti työstö- ja viimeistelyvaiheiden sarjaa, joista jokainen perustuu viimeisimmän tarkkuuteen. Jonkin näistä vaiheista ohittaminen tai kiirehtiminen ilmenee myöhemmin toiminnallisena ongelmana.
Raaka tankovarasto käännetään ensin sorvin päällä sen pienentämiseksi lähelle lopullista halkaisijaa, mikä poistaa suurimman osan ylimääräisestä materiaalista ja muodostaa lieriömäisen perusmuodon. Tämä vaihe luo pohjan jokaiselle myöhemmälle vaiheelle, joten juoksevuus ja tasaisuus ovat tärkeitä, vaikka pintakäsittely on tässä vaiheessa vielä karkea.
Kääntämisen jälkeen sauva hiotaan keskeltä tai sylinterimäisesti halkaisijan saattamiseksi tiukan toleranssin sisälle ja suoruuden parantamiseksi. Hionta on paikka, jossa suurin osa mittatarkkuudesta saavutetaan, koska se poistaa sorvauksen jälkeen jääneet pienet epäjohdonmukaisuudet ja tuottaa paljon hienomman pinnan.
Kiillotuspassi jalostaa pintaa edelleen ja kohdistaa hyvän tiivistyskontaktin edellyttämiin alhaisiin pinnan karheusarvoihin. Tämä vaihe vaikuttaa suoraan siihen, kuinka hyvin sauva toimii vuorovaikutuksessa hydraulisten tiivisteiden kanssa – liian karkea tanko kuluttaa tiivisteet nopeasti, kun taas liian sileä väärällä tavalla voi itse asiassa vähentää voitelun pysymistä.
Etenkin pitkät tangot voivat muodostaa pieniä taivutuksia aikaisemmissa koneistus- tai lämpökäsittelyvaiheissa. Oikaisuprosessi, joka tehdään usein mekaanisesti kontrolloidussa paineessa, korjaa tämän ennen lopputarkastusta, jotta sauva toimii tasaisesti koko pituudeltaan kuormitettuna.
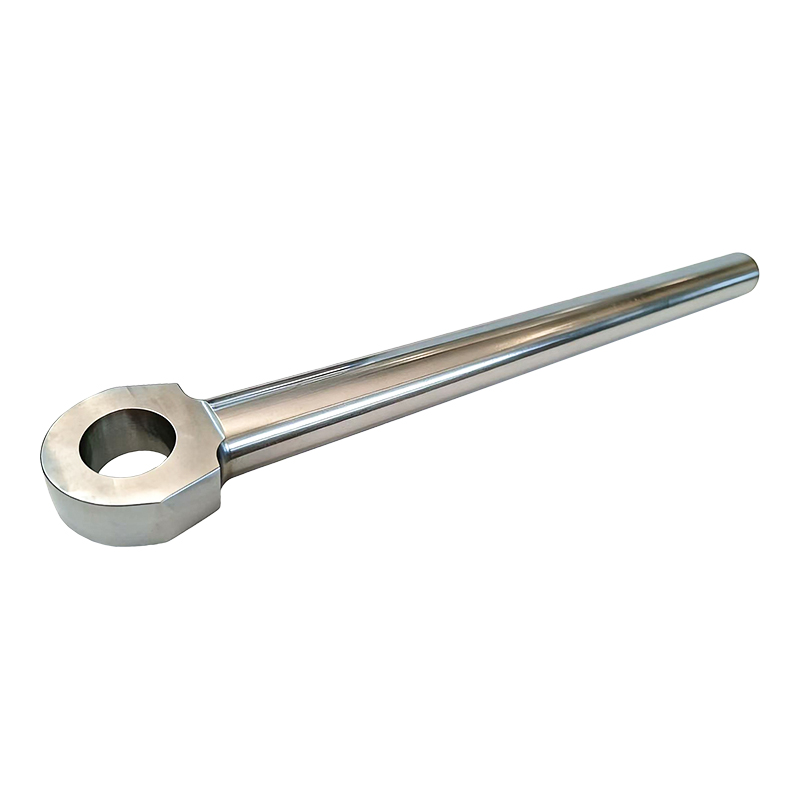
Pelkkä koneistus ei tee männänvarresta valmiita vaativiin sovelluksiin. Pintakäsittelyt lisäävät kovuutta, korroosionkestävyyttä ja kulumissuojaa, joita raakakoneistetulla teräksellä ei sinänsä ole. Erilaiset käsittelyt sopivat erilaisiin toimintaympäristöihin, ja väärän valinta on yleinen syy varhaiseen sauvan rikkoutumiseen.
| Hoito | Päähyöty | Tyypillinen käyttötapaus |
| Kova kromipinnoitus | Korkea kulutuskestävyys, hyvä korroosiosuojaus | Yleiskäyttöiset hydraulisylinterit |
| Nikkeli-kromipinnoite | Parempi korroosionkestävyys tavalliseen kromiin verrattuna | Meri-, offshore- ja kosteat ympäristöt |
| Induktiokarkaisu | Lisääntynyt pinnan kovuus säilyttäen samalla sitkeän ytimen | Raskaat teollisuuden ja liikkuvat laitteet |
| Keraaminen pinnoite | Erinomainen kulutus- ja kemikaalinkestävyys | Aggressiiviset kemialliset tai korkean syklin ympäristöt |
| Nitraus | Syvä pinnan kovuus ilman merkittävää mittamuutosta | Vääristymälle herkät tarkkuussovellukset |
Arvioitaessa toimittajan tarkkoja männänvarren työstöominaisuuksia, muutamat mitattavissa olevat tiedot kertovat paljon enemmän kuin yleinen väite "korkeasta tarkkuudesta". Nämä ovat numeroita, joita kannattaa kysyä suoraan.
Useimmat männänvarren viat voidaan jäljittää jonkin edellä kuvatun käsittelyvaiheen puutteeseen. Epätasaisesti hiotuissa tangoissa on usein epätasaisia kulumiskuvioita asennuksen jälkeen, koska tiiviste koskettaa hieman epäsäännöllistä pintaa jokaisella vedolla. Huono oikaisu jättää tangot alttiiksi sivukuormitukselle paineen alaisena, mikä nopeuttaa sekä tiivisteiden kulumista että sauvojen väsymistä ajan myötä.
Pinnoiteongelmat ovat toinen yleinen ongelma, etenkin kun pinnoitteen paksuus on epäyhtenäinen tai tarttuvuus heikko. Ennenaikaisesti hilseilevä tai kuluva pinnoite altistaa perusmetallin korroosiolle, joka voi nopeasti muuttaa pienen pintavian tangoksi, joka tarvitsee täyden vaihdon. Kun valitaan toimittaja, joka dokumentoi ja hallitsee kaikkia näitä muuttujia, on yleensä vuosia kestävän ja toistuvia huoltoongelmia aiheuttavan tangon välinen ero.
Ennen kuin sitoudut toimittajalle tarkkuustyöstöä varten, kannattaa saada selkeät vastaukset muutamaan käytännön kysymykseen sen sijaan, että luottaisit yleisiin markkinointiväitteisiin.
Männänvarren tarkkuuskäsittely ei ole yksittäinen vaihe, jonka voit tarkistaa luettelosta – se on ketju koneistus- ja viimeistelypäätöksiä, joiden kaikkien on kestettävä yhdessä. Täysin hiottu mutta huonosti pinnoitettu sauva epäonnistuu yhtä nopeasti kuin hyvin pinnoitettu, mutta epäjohdonmukaisesti hiottu sauva. Selkeiden asiakirjojen ja mitattavissa olevien toleranssien saaminen toimittajalta etukäteen on luotettavin tapa välttää heikon lenkin havaitseminen sen jälkeen, kun sauva on jo käytössä.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili