2026-09-02
Työpajassa irrotetaan hydraulivasaran kulunut hydraulisylinteri. Vavan pinnassa on pitkittäisiä naarmuja, kevyttä ruostetta syöpyneissä kuopissa ja kromikerros on kuoriutunut tangon pään läheltä. Asiakkaan valitus ei ole uusi: hidas liike, öljyn saastuminen ja toistuvat tiivisteiden vaihdot. Ennen kuin syytät tiivisteitä tai sylinteriputkea, tarkista männänvarren pinta. Kovakromipinnoitus on edelleen yleisimmin käytetty ratkaisu männänvarren suojaukseen, koska se tarjoaa kovuuden, korroosionkestävyyden ja alhaisen kitkan yhdistelmän, johon vain harvat muut pintakäsittelyt pystyvät vastaamaan rahalle.
Kovakromipinnoitus on prosessi, jossa ohut kromikerros sähkösaostetaan teräsalustan päälle. Männänvarrella tällä kerroksella on kolme keskeistä tehtävää: se vastustaa tiivistejärjestelmän aiheuttamaa hankausta, se suojaa hiiliterästä kosteudelta ja kemikaaleilta ja pitää dynaamisen kitkan varren ja tiivisteiden välillä riittävän alhaisena sujuvan toiminnan varmistamiseksi.
Itse kromikerros on erittäin kova. Käytännössä kovakromipinnoitteet ovat tyypillisesti 68 - 72 HRC tai noin 900 - 1100 HV. Tämä kovuus on syy, miksi pinnoitettu sauva pystyy käsittelemään satoja tuhansia jaksoja menettämättä halkaisijaansa. Se mahdollistaa myös sauvan käytön aggressiivisissa ympäristöissä, joissa on pölyä, hankausaineita ja vettä.
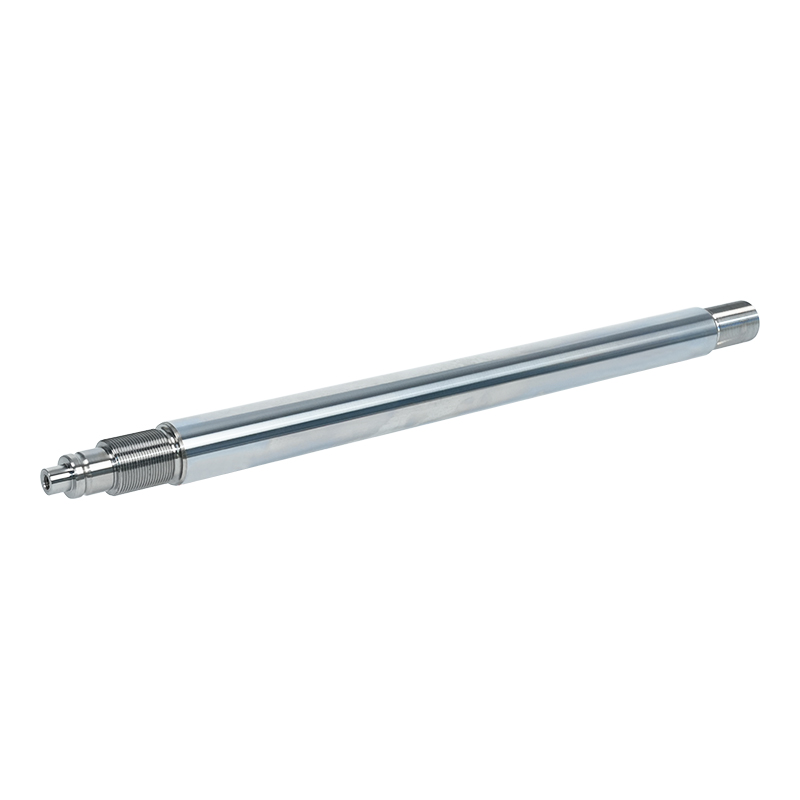
 Kova kromattu männänvarsi kulutuskestävyyttä varten Tässä männänvarressa on kova kromipinnoite, jolla on korkea pintakovuus, mikä tarjoaa erinomaisen kulutuskestävyyden ja kestävyyden vaativissa ympäristöissä. Se voidaan myös kunnostaa pinnoittamalla uudelleen, mikä tarjoaa kustannustehokkaan ratkaisun kuluneisiin vapoihin. Näytä tuote →
A kova kromattu männänvarsi Kyse ei ole vain pinnan kovuudesta. Pinnoite on myös käytännöllinen tapa kunnostaa käytettyjä vavoja. Jos sauva on kulunut, mutta silti pyöreä, se voidaan pinnoittaa uudelleen ja hioa uudelleen alkuperäiseen kokoon, mikä on usein kustannustehokkaampaa kuin uuden osan ostaminen.
Kaikki kovakromipinnoitteet eivät ole samanlaisia. Ero kaksi vuotta kestävän ja kymmenen kestävän sauvan välillä on usein muutamassa mitattavissa olevassa arvossa. Nämä tiedot on tarkistettava toimittajalta.
| Erittely | Tyypillinen alue | Mihin se vaikuttaa |
|---|---|---|
| Pinnoitteen kovuus | 68–72 HRC (≈900–1100 HV) | Kulutuskestävyys ja kulutuskestävyys |
| Pinnoitteen paksuus | 10–30 µm vakiopalvelussa; 30–50 µm raskaisiin olosuhteisiin | Korroosiosuojaus, kulumismarginaali ja yleinen käyttöikä |
| Pinnan karheus (Ra) | 0,1–0,2 µm kiillotuksen jälkeen | Tiivisteen yhteensopivuus ja kitkakäyttäytyminen |
| Pinnoitteen tarttuvuus | Ei hilseilyä tai kuoriutumista 90° taivutustestissä | Pitkäkestoinen kestävyys dynaamisissa kuormituksissa |
| Halkaisijatoleranssi | h7 tai kapeampi mukautettu valikoima, joka sopii yhteen ohjaimen ja tiivisteiden kanssa | Sovita sylinteriin ja tiivisteen suorituskyky |
Kun toimittaja ei voi ilmoittaa näitä numeroita, ostat tuntemattoman. Kysy testimenetelmää tai sisäistä standardia jokaisen arvon takana. Nämä arvot täyttävä sauva tarjoaa todennäköisemmin ennustettavan käyttöiän.
Ennen kuin kromi pääsee teräkseen, tanko on koneistettava oikeaan halkaisijaan ja pintakäsittelyyn. Itse pinnoitusprosessi sisältää tavallisesti rasvanpoiston, happopuhdistuksen, käänteisen etsauksen, kromihaudepinnoituksen, huuhtelun ja lopullisen kiillotuksen. Jokainen vaihe vaikuttaa lopulliseen tarttumiseen ja paksuuden jakautumiseen.
Kokenut valmistaja valvoo tätä prosessia erityisillä laitteilla. Esimerkiksi CNC-hiomakoneita ja CNC-kiillotuskoneita käytetään saavuttamaan vaadittu tarkkuuskoneistus ennen pinnoitusta. Älykäs ympäristögalvanoinnin tuotantolinja auttaa ylläpitämään tasaisen kylvyn kemian, joka vaikuttaa suoraan pinnoitteen kovuuteen ja tasaisuuteen. Tämä on yksi syy siihen, miksi samalla materiaalispesifikaatiolla varustettu sauva voi käyttäytyä eri tavalla eri toimittajilla.
Laadunvalvonta suoritetaan yleensä eräkohtaisesti. Hyvä toimittaja tarkistaa pinnoitteen paksuuden magneettisella paksuusmittarilla, mittaa kovuuden näytteestä, tekee tarttuvuustestin ja voi tarkastaa huokoisuuden. Pyydä vaatimustenmukaisuustodistus tai testiraportti ostaessasi.
Kovakromaus on lähtökohta, mutta se ei ole ainoa vaihtoehto. Valinta riippuu usein ympäristöstä ja kustannustavoitteesta.
Laiva- tai erittäin kosteissa laitteissa kaksipuolinen pinnoite, kuten maidonvalkoinen kromi, jota seuraa kova kromi, on suosittu. Maidonvalkoinen aluskerros parantaa korroosionkestävyyttä, kun taas kovakromipintakerros tarjoaa kulutuspinnan. Tämä yhdistelmä on yleinen offshore- ja satamalaitteisiin.
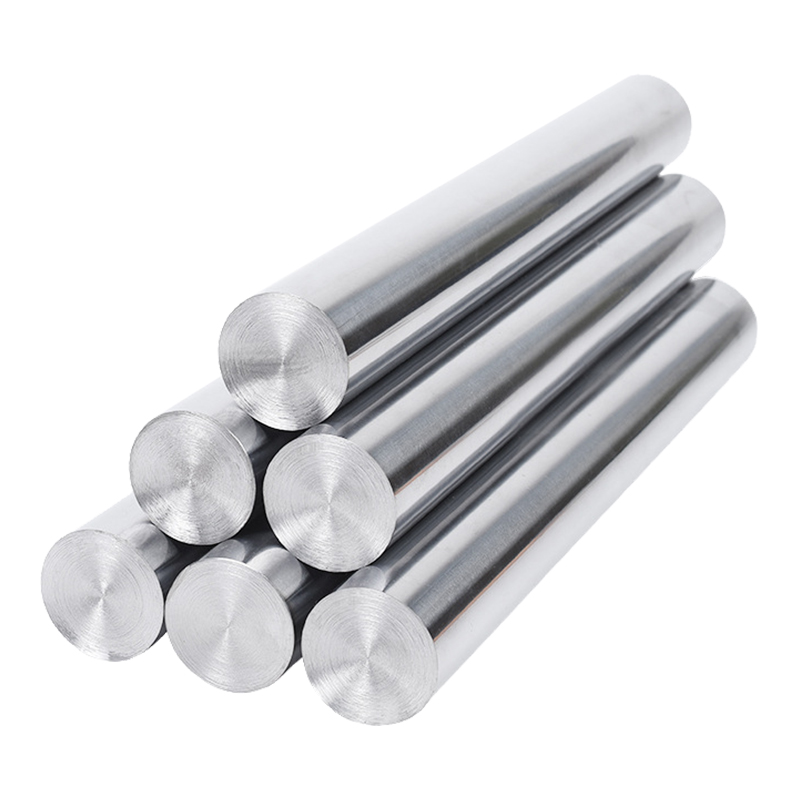
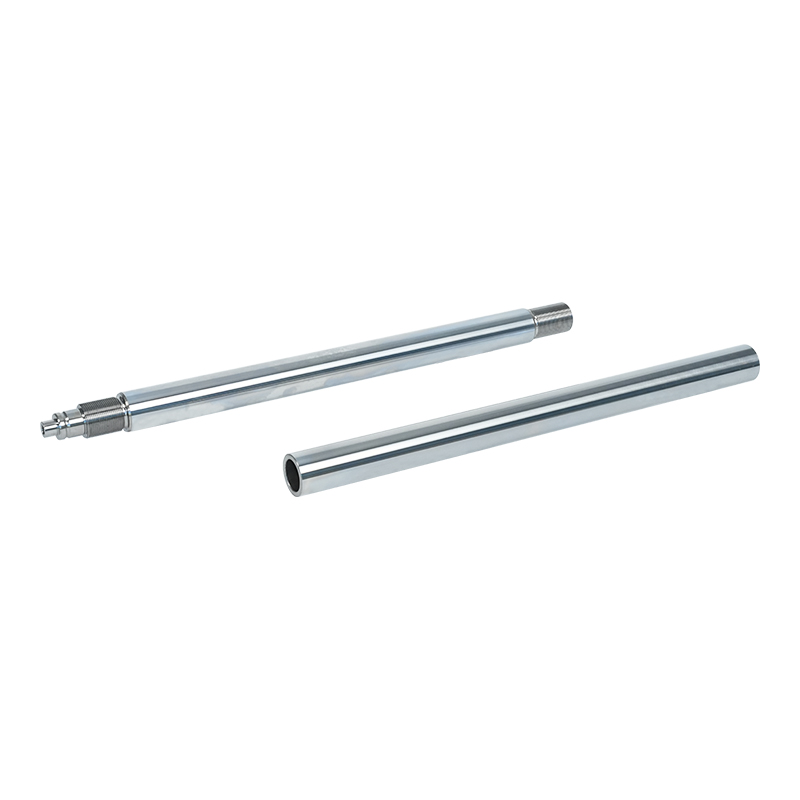 Maidonvalkoinen ja kovakromipinnoitettu hydraulinen männänvarsi Tässä männänvarressa maidonvalkoinen aluskerros yhdistettynä kovakromikerrokseen tarjoaa paremman korroosionkestävyyden merisovelluksissa tai korkean kosteuden olosuhteissa ja säilyttää samalla kulutuskestävyyden luotettavaa suorituskykyä varten. Näytä tuote →
Toinen vakiintunut reitti on nikkeli ja kova kromi. Nikkelivälikerros tarjoaa paremman kemiallisen hyökkäyksen kestävyyden erityisesti happamissa tai korkeissa lämpötiloissa. Tämä pinnoitusjärjestelmä on usein määritelty mineraalien käsittelyyn ja tiettyihin hydraulisovelluksiin.
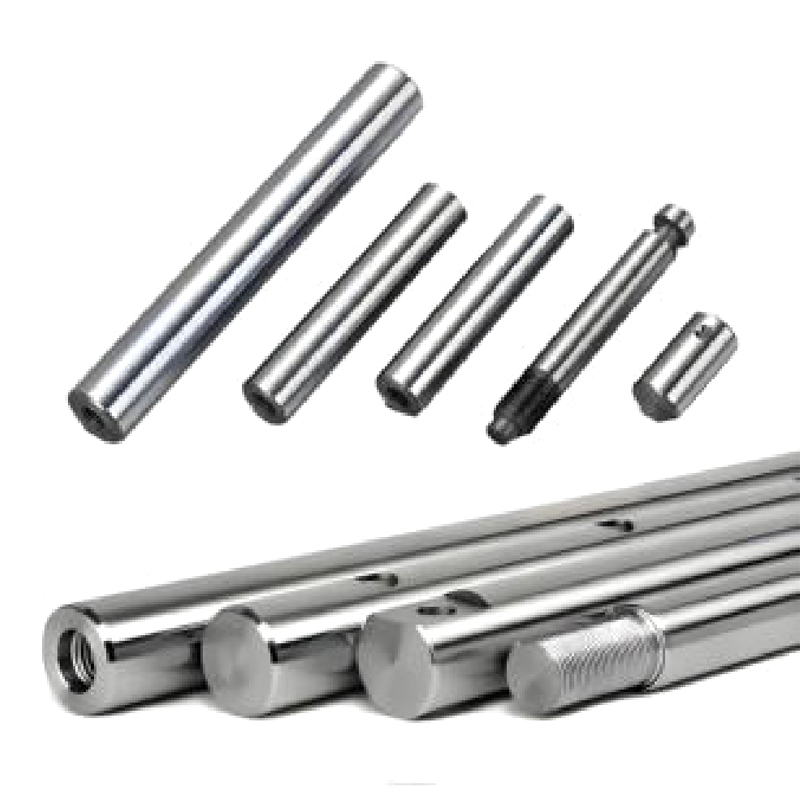
Nikkeli- ja kovakromipinnoitettu hydraulinen männänvarsi Nikkelipohjakerroksella ja kovakromipäällysteisellä yläkerroksella tämä männänvarsi parantaa kemikaalien kestävyyttä happamissa tai korkeissa lämpötiloissa, mikä tekee siitä sopivan mineraalien käsittelyyn ja vaativiin hydraulijärjestelmiin. Näytä tuote → Vaihtoehdot, kuten keraaminen pinnoite, laserpinnoitus ja QPQ, valitaan, kun sovellus vaatii vielä korkeampaa kovuutta, parempaa lämmönkestävyyttä tai täysin erilaista pintakemiaa. Nämä ovat erikoistuneempia ja yleensä kalliimpia kuin kovakromi. Monissa hydraulisylintereissä hinta-suorituskykysuhde suosii edelleen kovakromausta.
Kovakromattuja männänvarsia käytetään aina, kun hydrauliset tai pneumaattiset sylinterit kohtaavat jatkuvan liikkeen ja rankaisevat olosuhteet. Tärkeimpiä toimialoja ovat rakennuskoneet, kaivoslaitteet, metallurgiset laitokset, satama- ja laivakoneet, vesihuoltoprojektit ja öljykenttälaitteet. Yhteistä lankaa ovat korkeat käyttömäärät, hankaava kontaminaatio ja altistuminen elementeille.
Toimittajalla, joka työskentelee suoraan laitevalmistajien kanssa, on parempi käsitys näiden teollisuudenalojen vaatimuksista. Esimerkiksi valmistaja, jolla on vakiintuneet suhteet johtaviin rakennuskoneiden valmistajiin, tuntee kaivinkoneen sylintereiden toleranssit ja testivaatimukset. Tällainen kokemus näkyy toimitettujen vapojen johdonmukaisuudessa.
Muista nämä seikat, jotta vältyt kalliilta yllätyksiltä.
Ensinnäkin määritellään työympäristö. Onko sylinteri alttiina merivedelle, happamalle kaivosvedelle tai korkealle kosteudelle? Vastaukset ratkaisevat pinnoitteen paksuuden ja sen, riittääkö yksi kova kromikerros.
Toiseksi, määritä toleranssi. Kovakromipinnoite lisää tankoon mitattavissa olevaa paksuutta. Jos tarvitset valmiin halkaisijan 40 mm, pinnoitteen paksuus on sisällytettävä hiontavaraan. Tässä kokeneet toimittajat säästävät aikaasi.
Kolmanneksi, katso asiakirjoja. Luotettavan sauvanvalmistajan tulee pystyä toimittamaan materiaalisertifikaatit, pinnoitteen paksuusraportit ja laatujärjestelmän sertifioinnit, kuten ISO 9001 ja ISO 14001. Nämä sertifikaatit osoittavat, että toimittajalla on valvottu, toistettava prosessi.
Neljänneksi, harkitse kokonaiskustannuksia, älä yksikköhintaa. Tanko, jossa on paksumpi kromi ja kiillotettu pinta, voi maksaa etukäteen enemmän, mutta voi pidentää käyttöikää useita kertoja. Raskaissa koneissa yksi suunnittelematon korjaus voi helposti ylittää halvemman vavan alkuperäisen kustannussäästön.
Lopuksi vahvista tuotantokapasiteetti. Jos tarvitset jatkuvaa männänvarsien toimitusta, kysy toimittajan tehtaan koosta ja tuotantosuunnitelmasta. Valmistaja, jolla on suurempi tuotantolaitos ja monivaiheinen prosessiketju, voi tarjota luotettavampia läpimenoaikoja.
Kovakromatun männänvarren valinta ei ole harjoitus halvimman hinnan valitsemiseen. Kyse on pinnoitteen sovittamisesta työolosuhteisiin ja prosessin todellisen hallinnan luottamiseen kumppaniin. Kun tanko on pinnoitettu oikein, siitä tulee hiljainen komponentti, joka pitää hydraulijärjestelmän käynnissä päivästä toiseen.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili