2026-09-15
Hydraulinen kaivinkone poistettiin käytöstä 3 000 tunnin kohdalla, koska sen sylinterin varsi oli kuoppainen ja siinä oli uritettu tiiviste. Alkuperäinen suunnittelutavoite oli ollut 8000 tuntia. Mittaukset osoittivat, että pinnan karheus oli kaksinkertaistunut kulutusvyöhykkeellä ja kromikerros oli kulunut pohjateräkseen kahdesta kohdasta. Vika ei ollut valmistusvirhe. Se oli sauvan tekninen ongelma.
Männänvarsi on yksittäinen komponentti, joka määrää eniten hydraulisylinterin käyttöiän. Se siirtää voimaa, ohjaa mäntää ja muodostaa tiivistepinnan varren tiivisteholkkiin. Kun sauvan pinta heikkenee, tiiviste vuotaa ja likaantumista seuraa nopeasti. Insinöörit, jotka sovittavat sauvan materiaalin, pinnoitteen ja viimeistelyn todelliseen käyttöympäristöön, välttävät nämä varhaiset viat. Tämä artikkeli kattaa nämä kolme päätöstä ja niiden taustalla olevat käytännön toleranssit.
A hydraulinen männänvarsi yhdistää sylinterin piipun sisällä olevan männän ulkoiseen kuormaan. Se muuttaa nestepaineen lineaariseksi mekaaniseksi voimaksi. Palvelussa sen tulee:
Tanko on ainoa sylinterin komponentti, joka on alttiina sekä hydraulipiirille että ulkoilmalle. Tämä kaksoisvalotus johtuu siitä, että materiaalin valinnalla ja pintakäsittelyllä on niin suuri painoarvo.
Useimmat hydrauliset männän varret on koneistettu keskihiilestä teräksestä, kuten C45 tai vastaava. Aihio on induktiokarkaistu ennen hiomista kulutusta kestävän pintakuoren luomiseksi pitäen samalla ytimen riittävän kovana iskukuormituksen vaimentamiseksi. Ruostumattomia teräslajeja käytetään, kun korroosionkestävyys ylittää kustannukset, mutta niiden alhaisempi kovuus tarkoittaa yleensä, että pinnoite on lisättävä hyväksyttävää kulumista varten.
Valmistusjärjestys asettaa laatukaton. Tangot sorvataan, lämpökäsitellään, hiotaan ja kiillotetaan. Hionta poistaa lämpökäsittelyn vääristymät ja saavuttaa pyöreyden ja suoruuden, johon tiivisteet luottavat. Kiillotus alentaa pinnan karheutta sellaiselle alueelle, jonka tiiviste kestää pitkän käyttöiän ajan.
Suoruus on yhtä tärkeä kuin viimeistely. Tanko, joka on suora 0,05 mm:n etäisyydellä metriä kohti, mutta jolla on karkea maapinta, kuluttaa silti tiivisteet nopeasti. Tanko, jossa on peilipinta, mutta 0,2 mm keula aiheuttaa epätasaisen tiivisteen kuormituksen ja vuotoja. Molemmat parametrit on säilytettävä, minkä vuoksi tarkkuus männänvarren käsittely ansaitsee tarkkaa huomiota ennen spesifikaation kirjoittamista.
Kiinteät tangot ovat oletuksena useimmille sylintereille, koska ne tarjoavat korkeimman taivutusjäykkyyden hintayksikköä kohden. Onttoja tangoja esiintyy kahdessa tilanteessa: kun painonpudotus on tärkeää, kuten liikkuvien laitteiden puomeissa, tai kun itse tangossa on oltava sisäinen öljykanava. Ontto tanko säästää merkittävästi painoa säilyttäen samalla suurimman osan saman ulkohalkaisijan taivutusjäykkyydestä.
Jos suunnittelu vaatii kiinteää sauvaa tiukasti hallitulla viimeistelyllä ja geometrialla, tarkan viimeistelyn määrittäminen umpivapaa asettaa selkeän laadun perusviivan. Ontto männänvarsi palvelee paremmin sovellutuksia, joissa tarvitaan sisäinen öljypolku tai vähennetty massa.
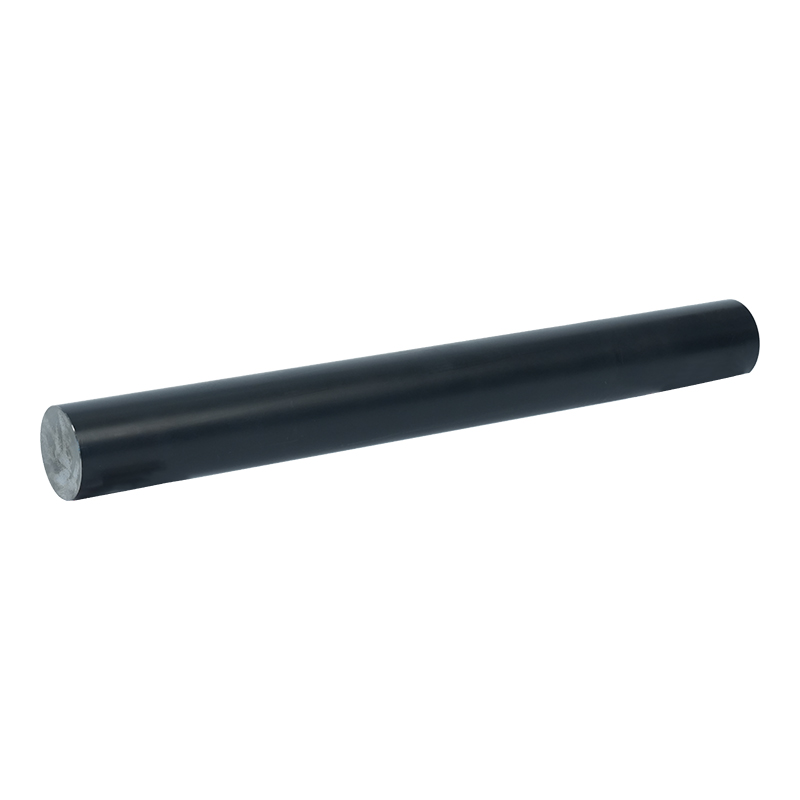
 Tarkkuusviimeistely seosteräs kiinteä männänvarsi Tämä kiinteä tanko tarjoaa tiukan mittatarkkuuden ja tasaisen maapinnan, mikä tukee luotettavaa tiivistyskykyä vaativissa hydraulisissa ja mekaanisissa järjestelmissä. Mukautettu koneistus on saatavilla piirustusten mukaan. Näytä tuote →
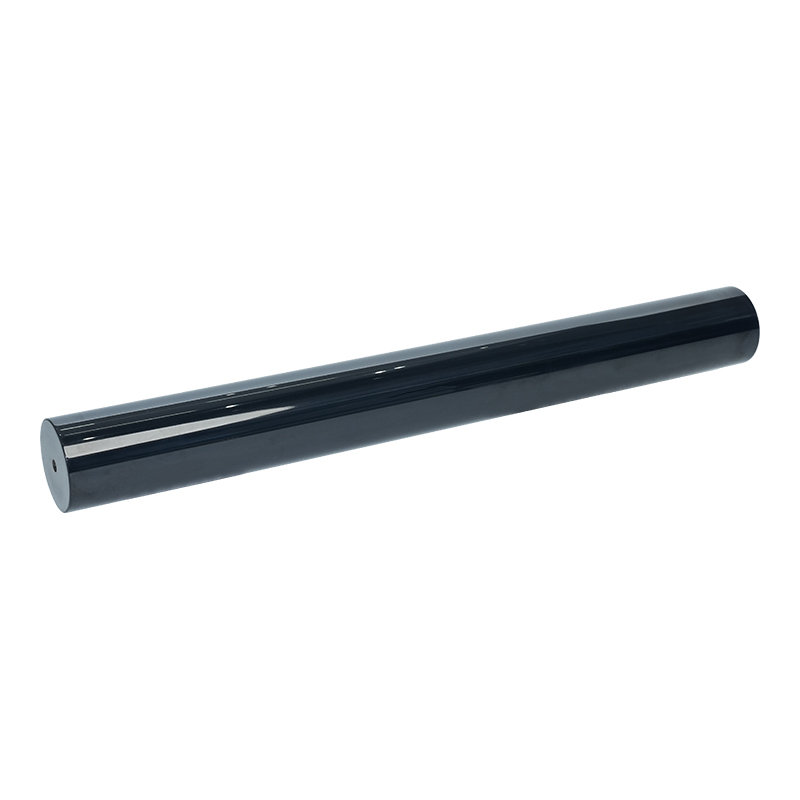
 Kova kromattu ontto männänvarsi Painoa vähentävä ontto rakenne, jossa on sisäkanavat, saatavana kovakromipinnoituksella kulutuskestävyyden vuoksi, sopii kompakteihin hydraulijärjestelmiin, joissa tarvitaan pienempiä massaa ja reititystä. Näytä tuote →
Tangon tiivisteet kulkevat suoraan männänvarren pinnalla. Tiivistehuuli tarvitsee riittävän sileän pinnan hankaavan kulumisen välttämiseksi, mutta riittävän mikrokarheuden kantamaan voitelukalvon. Käytännössä hydrauliset männän varret hiotaan ja kiillotetaan karheudeksi noin Ra 0,2-0,4 µm. Kaikki karkeampi kuluttaa tiivistehuulia; mikä tahansa huomattavasti tasaisempi voi tuhota öljyn tiivisteen ja lisätä kitkaa.
Pyöreys ja suoruus säätelevät sauvan ja laipan välistä rakoa. Liiallinen ovaliteetti luo leveän raon toiselle puolelle ja häiriöitä toiselle. Ajan myötä tiivisteen laakeri ja tiiviste näkevät epätasaista kuormitusta, mikä aiheuttaa paikallista kulumista ja lopulta näkyvän vuotoreitin. Tästä syystä sauvanvalmistajat pitävät pyöreyden ja suoruuden muutaman sadasosan millimetrin sisällä sen sijaan, että luottaisivat pelkkään pinnan rakenteeseen.
| Parametri | Tyypillinen spesifikaatio | Vaikutus suorituskykyyn |
|---|---|---|
| Pinnan karheus Ra | 0,2-0,4 µm | Tiivisteiden kuluminen ja kitka |
| Suoruus | Enintään 0,05 mm/m | Laipan kuorman jakautuminen |
| Pyöreys | Max 0,02 mm | Tasainen tiivistysrako |
| Halkaisijan toleranssi | f7 - h8 | Asenna laippa ja tiivisteet |
Paljas hiottu teräs, edes induktiokarkaistu, ei riitä useimpiin hydraulisovelluksiin. Tanko on alttiina kosteudelle, suolasuihkeelle, puhdistuskemikaaleille ja hankaaville pölylle. Pinnoitejärjestelmän on tarjottava kovuus kulutuskestävyyden vuoksi, perusteräksen korroosiosuojaus ja yhteensopivuus tiivistemateriaalin kanssa.
Kova kromi on alan perusmalli. Se on kovaa, noin 800–1000 HV, sillä on alhainen kitkakerroin tyypillisiä tiivisteyhdisteitä vastaan, ja sitä voidaan käyttää kontrolloiduissa paksuuksissa 20–50 µm. Puhtaissa sisäympäristöissä kovakromi on halvin vaihtoehto ja sen suorituskyky on hyvin ymmärretty.
Laiva- ja ulkovarusteissa kaksikerroksinen maidonvalkoinen kromi, jota seuraa kova kromi, tarjoaa paremman korroosionkestävyyden kuin yksikerroksinen kovakromi. Nikkeli- ja kovakromijärjestelmät käyttäytyvät samalla tavalla suolapitoisissa olosuhteissa. Nämä pinnoitteet maksavat enemmän, mutta ne pidentävät huoltovälejä, jos altistuminen on aggressiivista.
Keraamiset pinnoitteet tarjoavat huomattavasti korkeamman kovuuden ja korroosionkestävyyden korkean kulumisen ja korroosion aiheuttamissa sovelluksissa. Laserverhous käyttää metallurgisesti sidottua pinnoitetta ja on myös vakioreitti vaurioituneiden tankojen korjaamiseen. QPQ (quench-polish-quench) -nitraus tarjoaa edullisemman vaihtoehdon hyvillä kulumisominaisuuksilla, vaikka karkaistu kotelo on ohuempi.
Useimmissa yleiskäyttöisissä sylintereissä kovakromipinnoitettu tanko on edelleen käytännön oletus, koska sen tuotantokäyttäytyminen on hyvin dokumentoitu ja sen käyttötuntikustannukset ovat alhaiset.
| Pinnoitejärjestelmä | Tyypillinen kovuus (HV) | Korroosionkestävyys | Tyypillinen paksuus |
|---|---|---|---|
| Kova kromi | 800-1000 | Hyvä | 20-50 µm |
| Maidonvalkoinen kova kromi | 800-1000 | Erittäin hyvä | 30-60 µm |
| Nikkeli kova kromi | 800-1000 | Erittäin hyvä | 30-60 µm |
| Keramiikka | 1000-1400 | Erinomainen | 100-300 µm |
| Laserpinnoitus | 700-900 | Erinomainen | 300-1000 µm |
| QPQ | 500-700 | Hyvä | 10-30 µm |
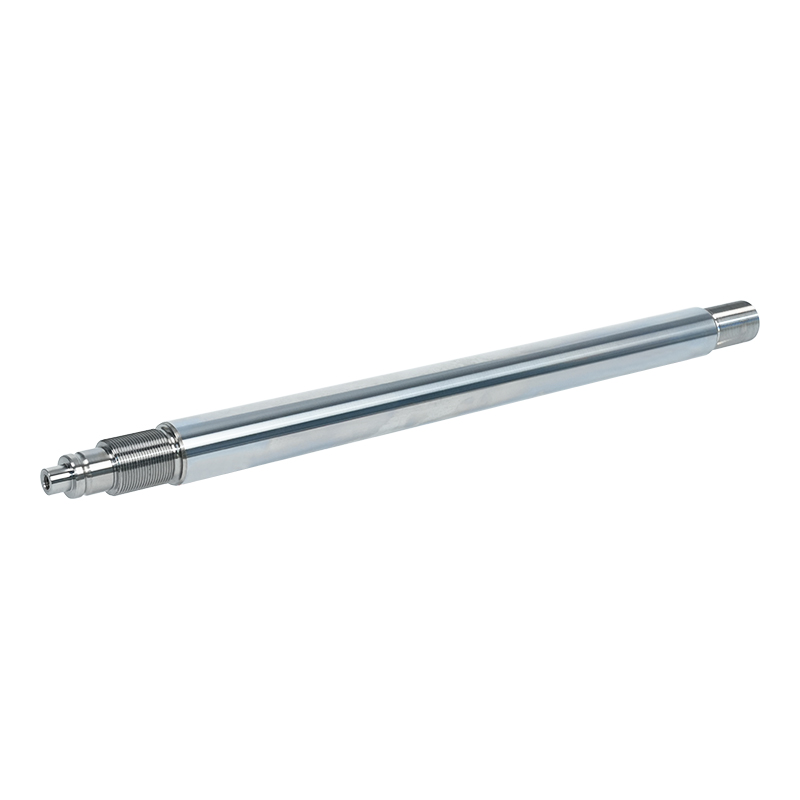
Kova kromattu männänvarsi Galvanoitu kromi tarjoaa korkean kovuuden ja korroosionkestävyyden, joten tämä sauva on käytännöllinen oletusarvo yleiskäyttöisille sylintereille, joissa dokumentoitu suorituskyky ja alhaiset käyttötuntikustannukset ovat tärkeitä. Näytä tuote → Pinnoitevalinta muuttaa koneistetun tangon halkaisijaa, tiivisteen yhteensopivuutta ja yksikkökustannuksia. Kovaa kromia levitetään 20–50 µm per sivu, joten pohjateräs koneistetaan alamittaiseksi pinnoitetun kerroksen vastaanottamiseksi. Keraaminen ja laserverhoilu vaativat erilaista pinnan esikäsittelyä ja yleensä jälkihiontaa lopullisten mittojen palauttamiseksi. Tiivistepaketin tulee myös olla yhteensopiva pinnoitekemian kanssa.
Käytännössä määritellään ensin toimintaympäristö, toiseksi syklin taajuus ja kolmanneksi kustannustavoite. Tavallinen kovakromitanko toimii hyvin puhtaissa sisätiloissa olevissa hydraulisissa puristimissa. Sama sauva epäonnistuu varhain ruoppauksessa tai kaivoslapiossa. Se ei ole materiaalivirhe; se on eritelmien yhteensopimattomuus.
Kun hankit sauvoja, katso yksikköhintaa pidemmälle. Prosessin ohjaus ohjaa lopullisen sylinterin takuukustannuksia. Kysy induktiokovettuvuuden konsistenssista, hionta- ja kiillotuskyvystä, pinnoitteen paksuuden tasaisuudesta ja dokumentoiduista tarkastuspöytäkirjoista. ISO 9001 -sertifiointi on lähtökohta, ei eroava tekijä.
Toimittaja, joka käyttää omia hionta-, kiillotus- ja galvanointilinjoja, hallitsee suoraan tangon käyttöikää määrääviä parametreja sen sijaan, että koordinoisi useita alihankkijoita. Wuxi Qunke Machinery seuraa tätä integroitua mallia ja toimittaa tarkat männänvarret, päällystetyt varret ja täydelliset hydraulisylinterit yhdestä yli 25 000 neliömetrin laitoksesta.
Suunnittelukoneissa tanko tulee sylinteriin toimitettuna komponenttina ja sovitus tiivistejärjestelmään on suunniteltava ajoissa. Öljysylinterien sovittaminen koneenrakennuskoneissa on käytännöllistä luettavaa tiimeille, jotka viimeistelevät sauvan ja tiivisteen tekniset tiedot yhdessä.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili