2026-07-09
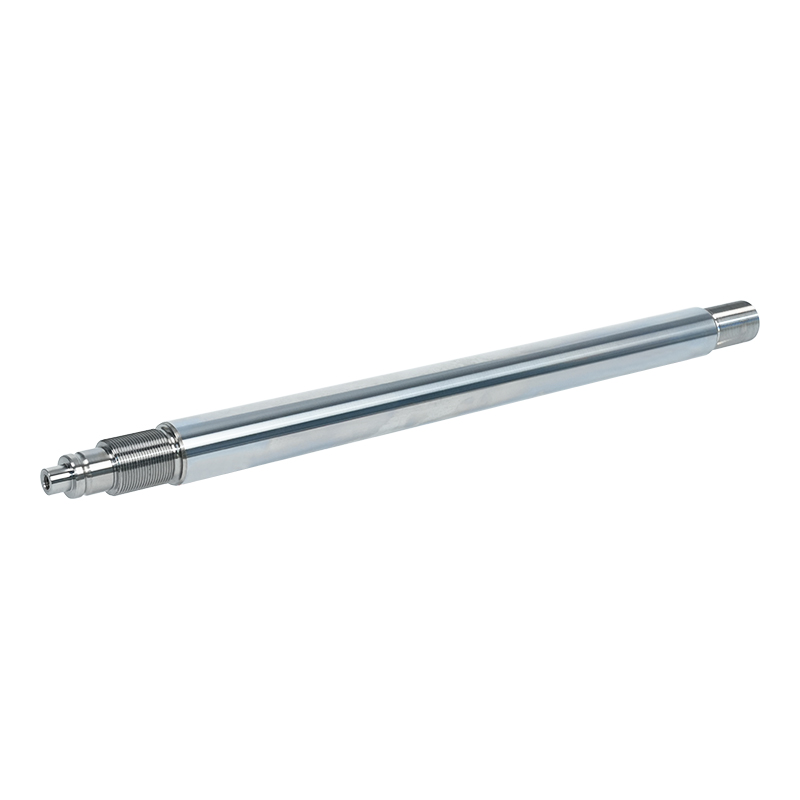
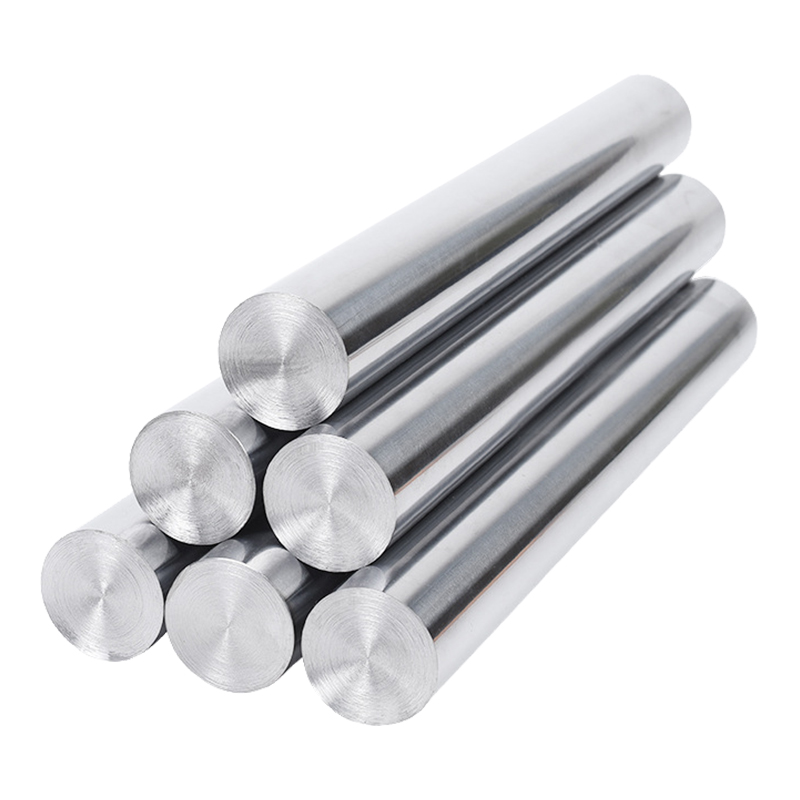
Jos työskentelet hydraulisten tai pneumaattisten sylintereiden kanssa, tiedät jo, että männänvarsi on yksi kriittisimmistä komponenteista koko järjestelmässä. Se on osa, joka siirtää voiman männästä ulkoiseen kuormaan, ja se tekee tämän ollessaan alttiina korkeille paineille, jatkuvalle liikkeelle ja usein ankarille ympäristöolosuhteille. A kiinteä männänvarsi – toisin kuin ontto tai putkimainen tanko – on yksittäinen, katkeamaton metallipala, joka kulkee männästä sylinterinkannen läpi ulkomaailmaan. Tässä oppaassa kerromme, mitä kiinteät männänvarret ovat, mistä materiaaleista ne on valmistettu, miten ne on valmistettu, mitkä tekniset tiedot ovat tärkeitä ja kuinka valita oikea sovellukseesi.
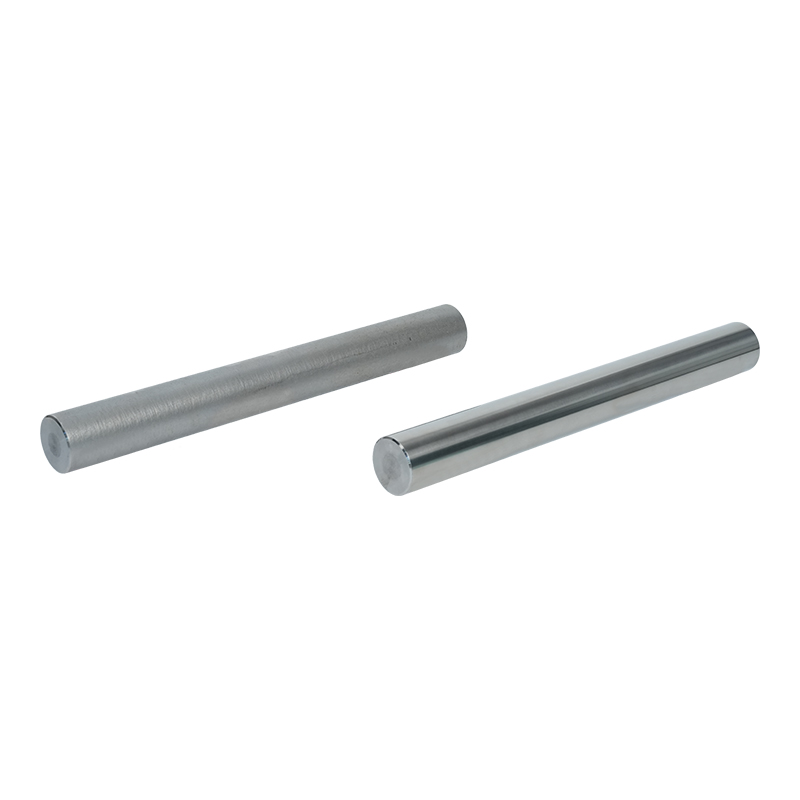
A kiinteä männänvarsi on sylinterimäinen metallitanko, joka yhdistää sylinterin sisällä olevan männän käytettävään ulkoiseen mekanismiin. Sitä kutsutaan "kiinteäksi", koska se on valmistettu yhdestä materiaalista – tyypillisesti erittäin lujasta teräksestä – ilman onttoa ydintä tai sisäistä läpikulkua. Tanko ulottuu sylinterinkannen läpi, jossa se on tiivistetty tiivisteellä, joka estää nesteen tai kaasun vuotamisen ulos, ja siirtää männän synnyttämän lineaarisen liikkeen ja voiman ulkokuormaan.
The kiinteä männänvarsi on alttiina merkittäville mekaanisille rasituksille: veto- ja puristusvoimille, taivutusmomenteille, sivukuormituksille ja toistuvan pyöräilyn aiheuttamalle väsymiselle. Sen on myös kestettävä sauvan tiivisteen aiheuttamaa kulumista ja käyttöympäristön aiheuttamaa korroosiota. Siksi oikean materiaalin, pinnan viimeistelyn ja valmistusprosessin valinta on ehdottoman tärkeää luotettavan toiminnan kannalta.
Materiaali, jonka valitset itsellesi kiinteä männänvarsi vaikuttaa suoraan sen lujuuteen, kestävyyteen ja hintaan. Tässä ovat yleisimmät teollisuudessa käytetyt materiaalit.
Keskihiiliteräs on yleisimmin käytetty materiaali hydrauliset männän varret . Luokka C45 (DIN) tai 1045 (AISI) on vakiovalinta. Se tarjoaa hyvän lujuuden ja sitkeyden tasapainon, ja vetolujuus on tyypillisesti noin 600–700 MPa. Oikein karkaistuna ja karkaistuna se tarjoaa erinomaisen väsymiskestävyyden kohtuulliseen hintaan. Useimmat hiiliterästangot ovat induktiokarkaistuja ja kromattuja pinnan kovuuden ja korroosionkestävyyden parantamiseksi.
Vaativammissa sovelluksissa, joissa vaaditaan suurempaa vetolujuutta ja parempaa karkenevuutta, käytetään seosteräksiä, kuten 42CrMo4 (DIN) tai 4140 (AISI). Näiden materiaalien vetolujuus on jopa 1 000–1 200 MPa asianmukaisen lämpökäsittelyn jälkeen. Niitä käytetään yleisesti raskaissa koneissa, liikkuvassa hydrauliikassa ja sovelluksissa, joissa tangon on kestettävä suuria sivukuormia tai iskuvoimia.
Syövyttävässä ympäristössä – kuten merisovelluksissa, elintarvikejalostuksessa tai kemiantehtaissa – ruostumaton teräs on itsestään selvä valinta. Kiinteät männänvarret valmistettu ruostumattomasta teräksestä 304 tai 316 tarjoavat erinomaisen korroosionkestävyyden kohtalaisella lujuudella. Suuremman lujuuden saavuttamiseksi sadekarkaisulaadut, kuten 17-4 PH, voivat saavuttaa yli 1 300 MPa:n vetolujuuden säilyttäen samalla hyvän korroosionkestävyyden. Kompromissi on huomattavasti korkeampi hinta verrattuna hiiliteräkseen.
Jotkut pneumaattiset männän varret ja huippuluokan hydraulitangot on valmistettu nitratusta teräksestä. Nitraus on pinnan kovetusprosessi, joka hajottaa typpeä pintakerrokseen luoden kovan, kulutusta kestävän kotelon ilman erillistä kromausta. Nitratut tangot tarjoavat erinomaisen kulutuskestävyyden ja väsymislujuuden, mutta nitrausprosessi lisää kustannuksia.
Tuotanto korkealaatuista kiinteä männänvarsi sisältää useita tarkasti valvottuja vaiheita. Jokainen askel vaikuttaa vavan lopulliseen suorituskykyyn ja pitkäikäisyyteen.
Prosessi alkaa sopivan teräslaadun ja materiaalin hankinnalla. Tanko on yleensä kuumavalssattu tai kylmävedetty vaaditusta halkaisijasta ja pinnan laadusta riippuen. Kylmävedetyt tangot tarjoavat paremman mittatarkkuuden ja pinnan viimeistelyn, mikä vähentää myöhempää työstöaikaa.
Tankovarasto leikataan haluttuun pituuteen vannesahalla tai automaattisahakoneella. Pieni työstövara jätetään myöhempään sorvaukseen ja hiontaan.
Tanko käännetään CNC-sorvilla, jotta se saadaan lähelle lopullista halkaisijaa. Tämä toimenpide poistaa hilsettä kuumavalssatusta materiaalista ja luo tasaisen pinnan myöhempiä toimenpiteitä varten. Ulkopäähän voidaan työstää kierteitetty pää kuormaan liittämistä varten.
Materiaalista ja käyttötarkoituksesta riippuen sauva voidaan jäähdyttää ja karkaista haluttujen mekaanisten ominaisuuksien saavuttamiseksi. Hiiliterästankojen pintakerrokseen käytetään usein induktiokarkaisua kulutuksenkestävyyden lisäämiseksi samalla kun säilytetään sitkeä, sitkeä ydin.
Lämpökäsittelyn jälkeen sauva hiotaan keskiöttömästi lopullisen halkaisijan saavuttamiseksi tiukoilla toleransseilla – tyypillisesti ±0,02 mm tai enemmän. Hieno pintakäsittely Ra 0,2–0,4 µm saavutetaan myöhemmällä kiillotuksella. Tämä sileä pinta on kriittinen tiivisteen käyttöiän kannalta; karkea pinta kuluttaa nopeasti tangon tiivisteen ja aiheuttaa vuotoja.
varten kromipinnoitetut männänvarret , kerros kovaa kromia on galvanoitu maan pinnalle. Kromikerros tarjoaa erinomaisen kulutuskestävyyden, alhaisen kitkakertoimen ja suojaa korroosiolta. Tyypillinen kromin paksuus on 20–50 µm, ja pinnoitusta seuraa usein viimeistely (superviimeistely tai kiillotus) lopullisen pinnan karheuden saavuttamiseksi.
Valmis kiinteä männänvarsi tarkastetaan mittatarkkuuden, pinnan viimeistelyn ja suoruuden suhteen. Pintavirheiden havaitsemiseksi suoritetaan kovuustestejä ja joissakin tapauksissa rikkomatonta testausta (kuten magneettisten hiukkasten tarkastus). Sen jälkeen tangot päällystetään ruosteenestoöljyllä ja pakataan kuljetusta varten.
Kun määrität tai ostat a kiinteä männänvarsi , useat tekniset parametrit ovat välttämättömiä. Tässä on erittely tärkeimmistä.
| Erittely | Tyypilliset arvot | Miksi sillä on merkitystä |
| Halkaisijan toleranssi | ±0,01 – ±0,02 mm | Tiukka toleranssi varmistaa tiivisteen oikean sovituksen ja estää vuodot |
| Pinnan karheus (Ra) | 0,2 - 0,4 µm | Sileä pinta vähentää tiivisteen kulumista ja pidentää sylinterin käyttöikää |
| Kromi paksuus | 20-50 µm | Riittävä kromin paksuus takaa pitkäaikaisen kulumisen ja korroosiosuojan |
| Pinnan kovuus | 600-750 HV (induktiokarkaisun jälkeen) | Kova pinta kestää naarmuuntumista ja tiivisteiden ja epäpuhtauksien aiheuttamaa kulumista |
| Vetolujuus | 600 – 1200 MPa (riippuu materiaalista) | Määrittää tangon kantokyvyn ja turvamarginaalin |
| Suoruus | ≤ 0,3 mm per metri | Taipunut tanko aiheuttaa epätasaista tiivisteen kulumista ja sylinterin kiinnittymistä |
| Pyöreys | ≤ 0,02 mm | Epäpyöreät tangot aiheuttavat paikallista tiivisteen kulumista ja vuotoa |
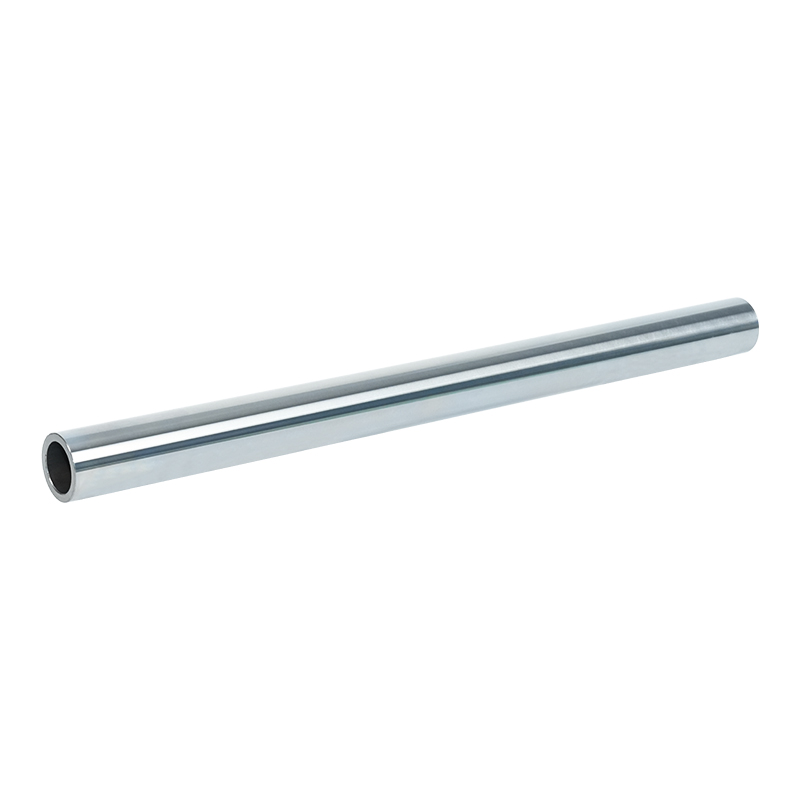
Vaikka kiinteä männänvarsis ovat yleisimpiä, joissakin sovelluksissa käytetään onttoja tankoja. Näin ne vertaavat.
| Ominaisuus | Kiinteä männänvarsi | Ontto männänvarsi |
| Paino | Raskaampi (kaikki kiinteä materiaali) | Kevyempi (ontto ydin säästää painoa) |
| Voiman ja painon suhde | Alempi | Korkeampi (parempi ilmailu- ja mobiilisovelluksiin) |
| Nurjahdusvastus | Korkeampi (kiinteä poikkileikkaus vastustaa nurjahdusta paremmin) | Alempi (thin wall is more susceptible to buckling under compression) |
| Valmistuskustannukset | Alempi (simpler to produce) | Korkeampi (vaatii porausta/trepaningia, monimutkaisempaa koneistusta) |
| Yleiset sovellukset | Yleinen hydrauliikka, pneumatiikka, raskaat koneet | Ilmailu, mobiililaitteet, painoherkät sovellukset |
varten most industrial applications, kiinteä männänvarsis ovat oletusvalinta niiden yksinkertaisuuden, lujuuden ja kustannustehokkuuden vuoksi. Onttoja tangoja kannattaa harkita vain silloin, kun painonpudotus on kriittinen prioriteetti.
Kiinteät männänvarret löytyy useilta eri toimialoilta ja laitteilta. Tässä on joitain yleisimmistä sovelluksista.
Tämä on tähän mennessä suurin sovellus. Hydraulijärjestelmissä – kaivinkoneista ja nostureista puristimiin ja ruiskuvalukoneisiin – hydraulinen männänvarsi siirtää hydraulipaineen lineaariseksi voimaksi. Näiden tankojen on kestettävä korkeita paineita (jopa 350 bar tai enemmän) ja ne toimivat usein ankarissa ulkoympäristöissä.
Tehtaissa ja automaatiolaitteissa käytetyissä pneumaattisissa järjestelmissä kiinteä männänvarsis ovat vakiona. Pienemmät paineet (yleensä 6–10 baaria) mahdollistavat kevyemmät tangot, mutta korkeat kiertonopeudet (jopa useita jaksoja sekunnissa) vaativat erinomaista pintakäsittelyä ja kulutuskestävyyttä tiivisteen käyttöiän ylläpitämiseksi.
Laitteet, kuten kaivinvarret, puskutraktorin terät ja kivenmurskaimet, käyttävät raskaita kiinteä männänvarsis . Nämä sovellukset aiheuttavat äärimmäisiä kuormia, iskuvoimia ja hankaavia ympäristöjä. Tämän alan tangot on tyypillisesti valmistettu seosteräksestä, induktiokarkaistu ja voimakkaasti kromattu.
Kaikki traktorit, harvesterit ja ruiskut käyttävät hydraulisylintereitä kiinteä männänvarsis . Näiden tankojen on kestettävä lannoitteiden ja kemikaalien aiheuttamaa korroosiota, mikä tekee ruostumattomasta teräksestä tai voimakkaasti suojatusta hiiliteräksestä valinnaisia materiaaleja.
vartenklifts, aerial work platforms, and material handling equipment rely on kiinteä männänvarsis nostosylintereissään. Paino on tässä tekijä, joten jotkut valmistajat käyttävät onttoja tankoja, mutta kiinteät tangot ovat yleisiä niiden erinomaisen nurjahduskestävyyden vuoksi.
Autojen tuotantolinjat käyttävät tuhansia pneumaattisia ja hydraulisia sylintereitä. Kiinteät männänvarret näissä sovelluksissa ovat tyypillisesti halkaisijaltaan pienempiä ja tarkkuuskoneistettuja nopeaa ja nopeaa toimintaa varten.
Induktiokarkaisu on yleisesti käytetty lämpökäsittelyprosessi hydrauliset männän varret . Tästä syystä se on niin tärkeää.
Induktiokarkaisu kovettaa valikoivasti vain tangon pintakerroksen – tyypillisesti 1–3 mm:n syvyyteen – jättäen ytimen sitkeäksi, sitkeäksi. Pinnan kovuus saavuttaa 600–750 HV, mikä parantaa huomattavasti tangon tiivisteen ja mahdollisten hankaavien hiukkasten kulutuskestävyyttä. Karkaistu kerros antaa myös vahvemman perustan kromipinnoitukselle, mikä estää kromia "munankuorista" tai hilseilemästä raskaan kuormituksen aikana.
Induktiokarkaisuprosessi on nopea ja hyvin hallittavissa, joten se soveltuu hyvin suurien volyymien tuotantoon. Kovettumisen jälkeen sauva hiotaan vääristymien poistamiseksi ja lopullisen halkaisijatoleranssin saavuttamiseksi.
Ylivoimainen enemmistö hydrauliset männän varret ovat kovakromattuja. Kromipinnoite tarjoaa kovan, vähäkitkaisen pinnan, joka vähentää dramaattisesti sekä tangon että tangon tiivisteen kulumista. Se tarjoaa myös erinomaisen korroosionkestävyyden.
Tyypillinen kovan kromin paksuus männänvarrelle on 20-50 µm. Paksumpi kromi ei välttämättä ole parempi – tietyn pisteen jälkeen kromikerros haurastuu ja voi halkeilla rasituksen vaikutuksesta. Pinnoitusprosessia on valvottava huolellisesti tasaisen paksuuden, hyvän tarttuvuuden ja minimaalisen huokoisuuden varmistamiseksi.
varten particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Jopa paras kiinteä männänvarsi ei kestä kauan, jos sitä ei huolleta kunnolla. Tässä on mitä sinun tulee tehdä sylinteritankojen käyttöiän pidentämiseksi.
Tarkasta sauvan pinta säännöllisesti naarmujen, pistesyöpymien tai korroosion varalta. Pienetkin naarmut voivat johtaa tiivisteen vuotamiseen. Jos huomaat vaurioita, tutki syy - se voi olla sylinterissä oleva lika, virheellinen kohdistus tai riittämätön pyyhkimen tiiviste.
Tangon ulkoosa on alttiina ympäristölle. Pyyhi se puhtaaksi ennen kuin vedät sen takaisin sylinteriin. Tämä estää lian, hiekan ja kosteuden kulkeutumisen pyyhkimen tiivisteen ohi sylinteriin, missä ne voivat vahingoittaa tankoa ja tiivisteitä.
Pyyhkijän tiiviste (tai kaavintiiviste) on ensimmäinen suojalinja saastumista vastaan. Jos huomaat, että varsi tulee takaisin likaisena tai siinä on öljykalvo, pyyhkimen tiiviste saattaa olla kulunut ja se on vaihdettava.
Hydraulisylinterit voidellaan yleensä itse hydraulinesteellä. Mutta pneumaattisissa sylintereissä tai sovelluksissa, joissa sylinteriä käytetään harvoin, saatat joutua levittämään kevyesti sopivaa öljyä paljaalle tankolle korroosion estämiseksi. Varo liioittelemasta sitä - liiallinen öljy voi houkutella likaa.
Yksi yleisimmistä ennenaikaisen sauvan vaurion syistä on sivukuormitus – kun sylinteri on kohdistettu väärin kuorman kanssa. Tämä aiheuttaa sauvan taipumisen tai kulumisen epätasaisesti, mikä tuhoaa nopeasti tangon ja tiivisteet. Tarkista aina sylinterin suuntaus asennuksen aikana ja tee tarvittaessa säätöjä.
Oikean toimittajan valitseminen sinulle kiinteä männänvarsi on yhtä tärkeää kuin oikeiden teknisten tietojen valinta. Tässä on muutamia huomioitavia tekijöitä.
A kiinteä männänvarsi saattaa tuntua yksinkertaiselta komponentilta, mutta se on yksi kaikkien hydraulisten tai pneumaattisten järjestelmien kriittisimmistä osista. Oikean materiaalin, valmistusprosessin ja teknisten tietojen saaminen voi merkitä eroa vuosien häiriöttömän toiminnan ja toistuvien, kalliiden seisokkien välillä.
Kun valitset a kiinteä männänvarsi , älä leikkaa kulmia. Valitse ympäristöösi sopiva materiaali, määritä sopiva kovuus ja kromin paksuus ja tee yhteistyötä toimittajan kanssa, joka voi toimittaa tarvittavat laatuasiakirjat. Ja kun sauva on käytössä, huolla se kunnolla – pidä se puhtaana, tarkkaile kulumista ja korjaa ongelmat ennen kuin niistä tulee suuria ongelmia.
Oikeilla valinnoilla ja asianmukaisella hoidolla korkealaatuista kiinteä männänvarsi tarjoaa luotettavan suorituskyvyn vuosia pitäen laitteesi sujuvassa ja tuotantolinjasi liikkeessä.
Ota yhteyttä
+86-137-0618-5800
No. 3 Dujuan West Road, Hudain kaupunki, Binhun alue, Wuxin kaupunki, Jiangsun maakunta
Ota yhteyttä
mobiili